 EN


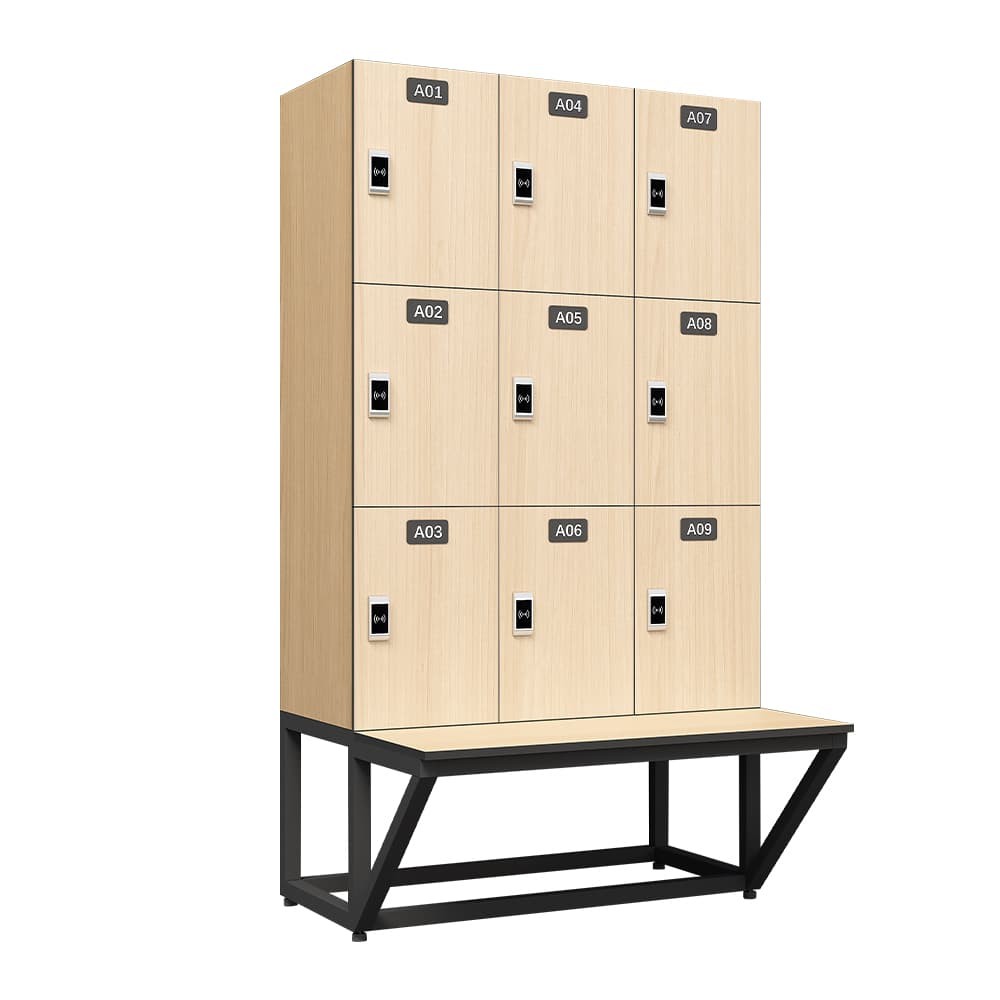
Kun hankintapäällikkö tai tilasuunnittelija tekee laajamittaisen tilauksen säilytysratkaisuista, ymmärtäminen siitä, kuinka HPL-lukkotehtaan kanssa tehdas tosiasiallisesti toimii, voi olla ratkaisevaa ongelmattoman toimituksen ja kalliin hankintavirheen välillä. Korkeapainelaminaattilukkolaatikot ovat yhä enemmän suosittuja esimerkiksi kuntosalien, koulujen, toimistojen ja urheilutilojen käytössä niiden kosteudenkestävyyden, kestävyyden ja siistin ulkoasun vuoksi. Ennen massatilausta ostajat hyötyvät valtavasti siitä, että tietävät, mitä tapahtuu HPL-lukkolaatikkojen tehtaassa raaka-aineiden vastaanottopisteestä aina lopulliseen lähetykseen asti. 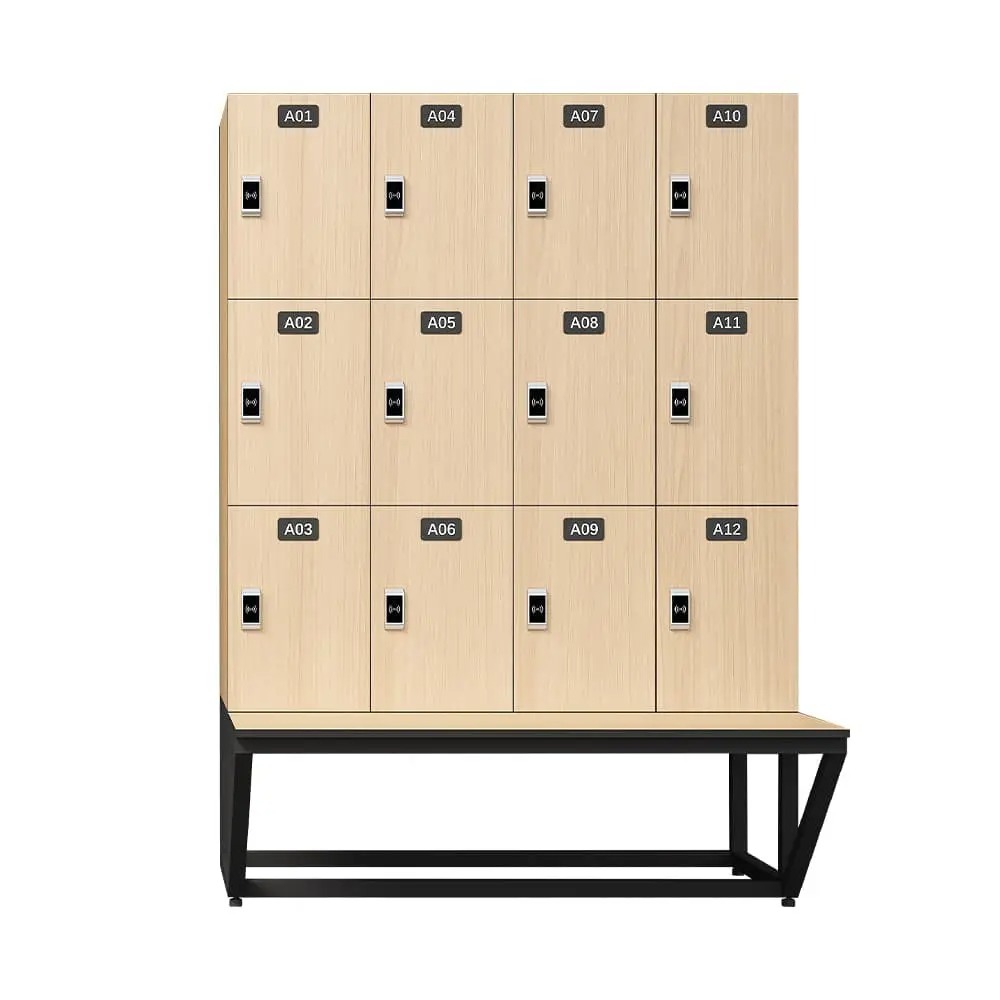
Luotettava HPL-lukkotehtaan kanssa ei ole pelkkä kokoonpanotehdas. Se on rakennettu valmistusympäristö, jossa levyraaka-aineiden valinta, leikkaustarkkuus, reunakäsittely, kiinnitysosien integrointi ja pinnanlaatu hallitaan määriteltyjen tuotantovaiheiden kautta. Suurtilaajille jokainen näistä vaiheista vaikuttaa suoraan toimitusaikoihin, yksiköiden yhtenäisyyteen ja tuotteen pitkän aikavälin suorituskykyyn. Tässä artikkelissa käydään läpi HPL-lukkojen tehtaan keskeiset toiminta-alueet ja selitetään, mitä suurtilaajien tulisi tarkistaa, kysyä ja arvioida ennen ostosopimuksen allekirjoittamista.
Raaka-aineet ja levyjen käsittely HPL-lukkojen tehtaassa
HPL-levyjen valinta ja valmistelu
Jokainen HPL-lukkolaatikkojen tehdas aloittaa tuotantoprosessinsa HPL-levyjen hankinnalla ja tarkastuksella. Nämä levyt valmistetaan korkeassa lämmössä ja paineessa käyttäen harmaapaperikerroksia, jotka on kyllästetty hartsiin, ja joille on päällystetty koristeellinen pintakerros. Tämä antaa valmiille lukkolaatikolle sen tunnusomaisen kovuuden sekä vastustuskyvyn naarmuille, iskuille ja kosteudelle. Laminoidun pinnan alapuolella levyn ytimen perusmateriaali – yleensä hiukkaspahvi, viilapahvi tai keskimäisen tiukkuuden kuitupahvi (MDF) – määrittää suurelta osin laitteen painon, ruuvien pitovoiman ja kokonaisjäykkyyden. Laatukeskeinen HPL-lukkolaatikkojen tehdas määrittelee levyn paksuuden, pintaluokan, ytimen perusmateriaalin ja laminoidun kerroksen luokan ennen kuin leikkaus alkaa. Suurten tilausten osalta tämä materiaalin yhdenmukaisuus tuotannon alkuvaiheessa on ratkaisevan tärkeää, sillä mitallisista poikkeamista levytasolla aiheutuu suoraan asennusvaiheessa sovitus- ja pinnanlaatuongelmia.
Kun levyt saapuvat HPL-lukkotehtaalle, ne varastoidaan ohjattujen olosuhteiden alaisena estääkseen taipumisen tai kosteuden absorboitumisen ennen käsittelyä. Tarkkojen mittojen saavuttamiseksi levyt leikataan tietokoneohjattujen leikkuukoneiden, usein CNC-reittien tai levyhakkuukoneiden, avulla tilauksen mukaisiin mittoihin. HPL-lukkotehdas käyttää digitaalisia leikkuutiedostoja varmistaakseen toistettavuuden sadoissa tai tuhansissa identtisissä yksiköissä. Suurten tilausten osalta tämä CNC-pohjainen menetelmä on välttämätön, koska manuaalinen leikkaus aiheuttaa ihmisen tekemiä virheitä, jotka kertautuvat mittakaavan kasvaessa.
Reunapinnoitus ja pinnankäsittely
Leikkaamisen jälkeen jokainen HPL-lukkotehtaalla käsitelty levy saa reunakäppäyksen, jossa samanvärinen tai kontrastiva ABS- tai PVC-reunus liimataan lämpötilalla levyn altisille reunoille. Tämä vaihe suojaa lastulevyn, vanerilevyn tai MDF-ytimen kosteuden tunkeutumalta lukkolevyn haavoittuvimmista kohdista ja edistää merkittävästi valmiin yksikön kestävyyttä. Hyvin varustettu HPL-lukkotehdas käyttää automatisoituja reunakäppäyskoneita, jotka on kalibroitu antamaan yhtenäinen liima ja leikkaamaan reunat tasaisiksi ilman aukkoja tai nostumia. Ostajien, jotka tilaavat suuria määriä, tulisi pyytää näytteitä tarkastettavaksi ennen kuin hyväksyvät koko tuotantosarjan HPL-lukkotehtaalla.
Kokoonpanoprosessi ja laadunvalvonta HPL-lukkotehtaassa
Modulaarinen kokoonpano ja laitteiston integrointi
HPL-lukkotelineiden tehtaan kokoonpanolinjalla yksittäisistä paneeleista muodostetaan valmiit lukkotelineet. Useimmat nykyaikaiset HPL-lukkotelineiden tehtaan toiminnot käyttävät modulaarista kokoonpanomenetelmää, jossa sivupaneelit, hyllyt, ovien kehykset ja takapaneelit yhdistetään kammeleilla, kiinnitystappoilla tai piilotettavilla kiinnityksillä. Tämä modulaarinen menetelmä nopeuttaa merkittävästi tuotantoa ja mahdollistaa HPL-lukkotelineiden tehtaan tuotantolinjojen uudelleenmuokkaamisen eri lukkotelineiden kokoja, konfiguraatioita tai värikombinaatioita varten ilman kokonaista uudelleenvarustamista. Tämä joustavuus on suuri toiminnallinen etu suurten tilausten yhteydessä, joissa on mukana useita erilaisia lukkotelineitä.
HPL-lukkotelineiden tehtaalla suoritettavaan laitteistointegrointiin kuuluvat asiakkaan määrittämät saranat, lukitusmekanismit, ilmanvaihtorakot, numerointijärjestelmät sekä vaatetustelineet tai muut lisävarusteet. Ammattimainen HPL-lukkotelineiden tehdas hankkii kestävää, korroosiosuojattua laitteistoa tarkistettujen toimittajien kautta ja testaa jokaisen lukitusmekanismin käyttökestoisuutta ennen sen hyväksymistä tuotantokäyttöön. Suurtilaajien tulisi pyytää laitteistospesifikaatiotiedostoa ja kysyä saranojen ja lukkojen käyttökestoarvoa varmistaakseen, että valmiit lukkotelineet kestävät tarkoitetun ympäristön päivittäisen käytön.
Laatutarkastusprotokollat
Uskottava HPL-lukkokaappitehdas toteuttaa monitasoisen laatuvarmistuksen eikä luota pelkästään lopputarkastukseen ennen lähettämistä. Rivi-inspektio suoritetaan leikkaus-, reunaliimaus- ja kokoonpanovaiheissa. Lopputarkastus HPL-lukkokaappitehtaalla sisältää yleensä oven sijoittelun, lukitusmekanismien toiminnallisuuden, pinnanlaadun yhtenäisyyden, mittojen tarkkuuden ja varusteiden täydellisyyden tarkistamisen. Suurille erätilauksille HPL-lukkokaappitehdas voi suorittaa ennen lähettämistä kolmannen osapuolen laatuvalvontatoimiston kanssa yhteistyössä tehtävän ennen lähettämistä suoritettavan tarkastuksen. Ostajien tulisi pyytää HPL-lukkokaappitehdasta sen tarkastusasiakirjoja ja hyväksyttävää laatuvaatimustasoa koskevia standardeja ennen tuotannon aloittamista.
Erätilausten logistiikka ja toimitusaikasuunnittelu HPL-lukkokaappitehtaalla
Suurten tilausten tuotantosuunnittelu
Kokenut HPL-lukkotehtaan valmistusohjelma antaa ostajille tuotantosuunnitelman, joka jakaa suuren tilauksen määritellyiksi vaiheiksi, kuten materiaalien hankinnan vahvistus, leikkausten aloituspäivä, kokoonpanon valmius, tarkastusikkuna ja pakkaamisen valmius. Tämän suunnitelman läpinäkyvyys on tärkeää, koska suurten tilausten käsittely HPL-lukkotehtaassa tapahtuu usein samanaikaisesti muiden asiakkaiden tilausten kanssa, ja kapasiteetin jakoa on sovittava kirjallisesti. Ostajien tulisi varmistaa, että HPL-lukkotehtaalla on riittävästi tehdasalueen kapasiteettia ja levyvarastoa – mukaan lukien partikkelipaneelin, viilupaneelin tai MDF-alustan varastotasoja – täyttääkseen tilauksen vaaditussa ajassa ilman laadun heikkenemistä.
Toimitusaikaa HPL-lukkotehtaalla erätilauksille on yleensä neljästä kymmeneen viikkoon riippuen tilauksen monimutkaisuudesta, määrästä, mukauttamisasteesta ja nykyisestä tuotantokuormituksesta. Mukautetut värikombinaatiot, erikoislukitusjärjestelmät, ei-standardit ytimen materiaalit tai brändätyt paneelitulosteet lisäävät HPL-lukkotehtaan tuotantoprosessin kestoa. Ostajien tulee ottaa huomioon kuljetusaika, tullinkäsittely ja kohteen valmius laskiessaan kokonaishankkeen aikataulua HPL-lukkotehtaan tilausvahvistuspäivästä lähtien.
Pakkaus, paletointi ja lähetysten valmistelu
Oikea pakkaus on kriittinen, mutta usein aliarvioitu tekijä, kun tilataan HPL-lukkoja tehtaalta suurissa määrin. Paneelit ja kokoonpannut yksiköt, jotka lähtevät HPL-lukkotehtaasta, tulee kääriä vaahto- tai kuplakalvolla, suojata kulmat ja ladata paletit sellaiseen asentoon, joka estää siirtymistä meri- tai maakuljetuksen aikana. Vastuullinen HPL-lukkotehdas merkitsee jokaisen laatikon tuotekoodilla, konfiguraationumerolla ja asennusjärjestysmerkinnöillä, jotta paikan päällä tapahtuva purkaminen ja kokoonpano sujuvat helpommin. Ostajien, jotka tilaavat suuria määriä, tulisi tarkistaa HPL-lukkotehtaan pakkausluettelon muoto ennen lähetystä varmistaakseen, että se vastaa heidän varastonhallintaansa ja asennustyönkulkuun liittyviä vaatimuksiaan.
Usein kysytyt kysymykset
Mikä on tyypillisen HPL-lukkotehtaan pienin hyväksytty eräkoko suurtilauksille?
Useimmat HPL-lukkotelineiden valmistamiseen erikoistuneet tehdastilat asettavat vähimmäistilattavien yksiköiden määrän 50–200 yksikköön eri tilausmääriin perustuvissa alennusluokissa, vaikka tämä vaihtelee valmistajan mukaan. Ostajien tulisi keskustella tarkoista tilausmääristä suoraan HPL-lukkotelineiden valmistajien kanssa, jotta he voivat ymmärtää hinnoittelun kynnysarvot, toimitusaikojen vaikutukset sekä mahdolliset tilauksen koosta riippuvat räätälöintivaatimukset.
Voiko HPL-lukkotelineiden valmistaja tuottaa erikoiskokoisia ja erikoisvärisiä tuotteita suurille tilauksille?
Kyllä, hyvin varustettu HPL-lukkotehdas voi yleensä toteuttaa mukautettuja paneelimittoja, ytimen materiaalin valintoja (hiukkaspelti, viilapuu tai MDF), värejä standardien HPL-laminaattikatalogien mukaan sekä brändätyt pinnantulosteet erätilauksille. Mukauttamispyyntöjä tulisi esittää varhaisessa vaiheessa tilausrutiinia, jotta HPL-lukkotehdas voi hankkia oikeat paneelit ja säätää tuotantoa vastaavasti.
Miten ostajien tulisi varmistaa HPL-lukkotelineiden valmistajan laatuvaatimukset ennen suuren tilauksen tekemistä?
Ostajien tulisi pyytää fyysisiä näytteitä, tarkistaa sertifiointidokumentit, kuten ISO- tai tuotteen erityiset standardit, pyytää viimeaikaisia suuria tilauksia koskevia viitteitä ja mahdollisuuksien mukaan suorittaa tai tilata tehdasauditointi. Selkeä HPL-lukkotehdas tukee tätä varmistusprosessia ja tarjoaa laadunvalvontatiedot, materiaalispesifikaatiot ja testiraportit pyynnöstä.


