 EN


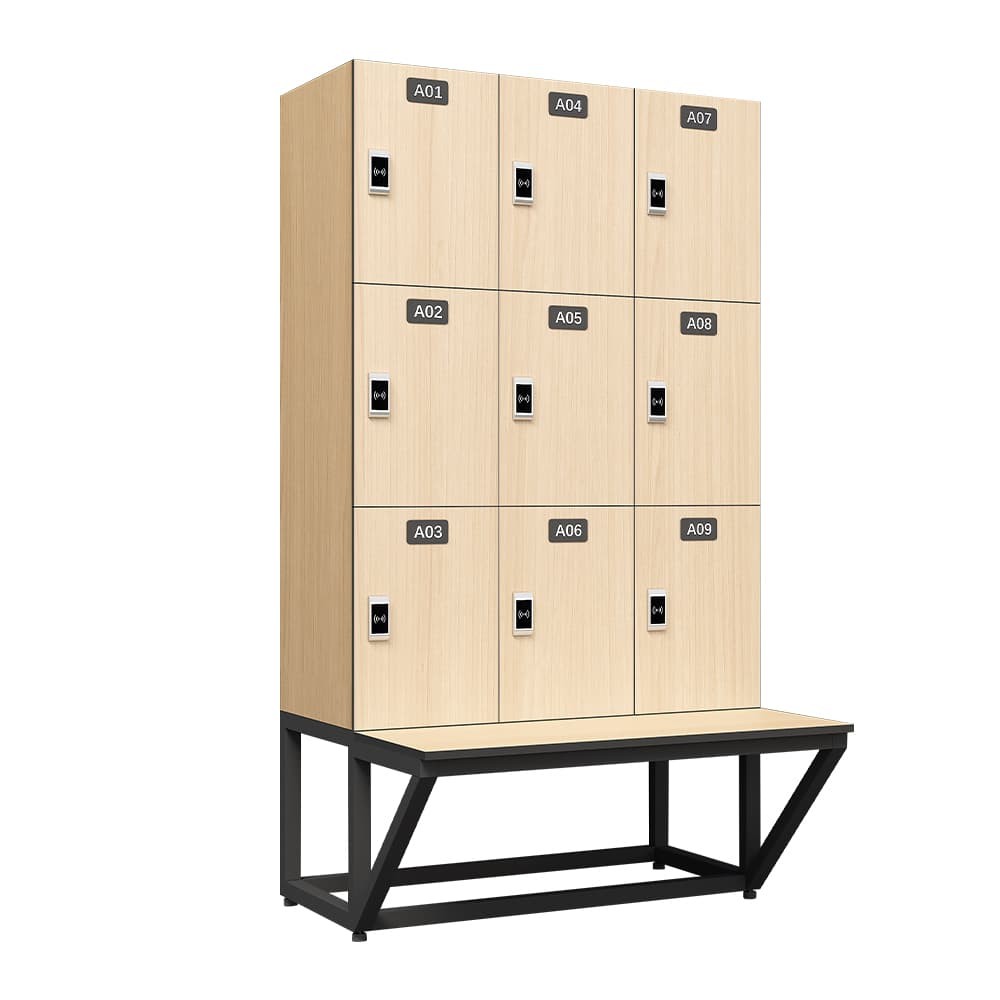
Kur një menaxher i blerjeve ose një planifikues i objekteve bën një porosi me shkallë të madhe për zgjidhje ruajtjeje, kuptimi i mënyrës së funksionimit të një HPL Locker fabrike kabinash HPL mund të bëjë ndryshimin midis një dorëzimi të rrjedhshëm dhe një gabimi të shtrenjtë në blerje. Kabinat e laminatit me presion të lartë (HPL) janë duke u specifikuar gjithnjë e më shumë për palestra, shkolla, zyra dhe objekte sportive për shkak të rezistencës së tyre ndaj lagështirës, qëndrueshmërisë dhe estetikës së pastër. Para se të bëhet një blerje me shkallë të madhe, blerësit profitin shumë nga njohja e atij që ndodh brenda një fabrike kabinash HPL, nga hyrja e materialeve të papërpunuara deri në dërgesën përfundimtare. 
Një HPL Locker nuk është thjesht një hangar montimi. Është një mjedis prodhimi i strukturuar ku zgjedhja e materialeve të fletave, precizioni i prerjes, përpunimi i skajeve, integrimi i hardware-it dhe cilësia e përfundimit menaxhohen të gjitha nëpërmjet fazave të përcaktuara të prodhimit. Për blerësit me sasi të mëdha, secila nga këto faza ndikon drejtpërdrejt në kohën e dërgimit, konzistencën e njësisë dhe performancën e gjatëkohëshme të produktit. Ky artikull përshkruan zonat kryesore operative të një fabrike kufizuesish HPL dhe shpjegon çfarë duhet të kërkojnë, të pyesin dhe të vlerësojnë blerësit me sasi të mëdha para se të nënshkruajnë një marrëveshje blerjeje.
Materiat e parameja dhe përpunimi i paneleve në një fabrikë kufizuesish HPL
Si zgjidhen dhe përgatiten panelët HPL
Çdo fabrikë e lokerave HPL fillon ciklin e prodhimit me blerjen dhe inspektimin e paneleve HPL. Këto panele prodhohen nën nxehtësi dhe shtypje të larta duke përdorur shtresa letre kraft të ngopura me rezinë, të mbuluara me një shtresë dekorative sipërfaqësore, e cila jep lokerave të përfunduara hardesinë e tyre karakteristike dhe rezistencën ndaj vrazhdimeve, goditjeve dhe lagështisë. Nën shtresën laminare, substrati i bërthamës së panelit – zakonisht bord i grimcuar, dru i shkëputur ose bord i fibërave me dendësi mesatare (MDF) – përcakton pjesën më të madhe të peshës së njësisë, forcën e mbajtjes së çelëzave dhe rigjidishtinë e përgjithshme. Një fabrikë e lokerave HPL që fokusohet në cilësi do të specifikojë trashësinë e panelit, klasën e sipërfaqes, substratin e bërthamës dhe klasën e laminatit para se të fillojë ndonjë prerje. Për porositë me sasi të mëdha, kjo përshtatshmëri e materialit në stadin e hershëm është kritike, sepse ndryshimet dimensionale në nivelin e panelit përkthehen drejtpërdrejt në probleme të montimit dhe përfundimit në fazën e montimit.
Pas ardhjes së panelëve në fabrikën e lokerëve HPL, ata ruhen në kushte të kontrolluara për të parandaluar deformimin ose thithjen e lagështirës para përpunimit. Makinat kompjuterizuese për prerje, si rrugët CNC ose shiritat e prerjes së paneleve, përdoren më pas për të prerur panelet me dimensione të sakta sipas specifikimeve të porosisë. Fabrika e lokerëve HPL mbështetet në skedarët digjitalë të prerjes për të siguruar përsëritshmërinë në qindra ose mijëra njësi identike. Për porositë me volum të madh, ky qasje bazuar në CNC është e domosdoshme, sepse prerja manuale sjell gabime njerëzore që shumëzohen në masë të madhe.
Banda e skajit dhe përfundimi i sipërfaqes
Pas prerjes, çdo panel që përpunohet në një fabrikë të kabinave me HPL i nënshtrohet procesit të mbulimit të skajeve, ku skajet e ABS ose PVC-së, të ngjashme ose të kundërta me panelin, lidhen termikisht me skajet e ekspozuara të panelit. Ky hap mbron bërthamën e panelit të kabinës – të ndërtuar nga shpifat e grimcave, dru i shtresuar ose MDF – nga hyrja e lagështirës në pikat më të vulnerabla të panelit dhe kontribuon në mënyrë të konsiderueshme për përdorimin e gjatë të njësisë përfundimtare. Një fabrikë moderne e kabinave me HPL përdor makina automatike për mbulimin e skajeve, të kalibruara për të aplikuar ngjitësin në mënyrë të qëndrueshme dhe për të prerë skajet në nivel pa zhvendosje apo ngrydhje. Blersit që bëjnë porosi me sasi të mëdha duhet të kërkojnë mostra paneli për të kontrolluar cilësinë e skajve para se të miratojnë prodhimin e plotë në fabrikën e kabinave me HPL.
Vegla e montimit dhe kontrolli i cilësisë brenda një fabrike locker HPL
Montimi modular dhe integrimi i harduerit
Dyshemeja e montimit në një fabrikë çelësh HPL është vendi ku panelet individuale bëhen njësi të plotë çelësh. Shumica e operacioneve moderne të fabrikave të çelëshve HPL përdorin një qasje modulare montimi, ku panelet anësore, raftet, kornizat e derës dhe panelet prapa lidhen duke përdorur kyçësa kame, shpina ose fiksime të fshehura. Kjo metodë modulare shpejton prodhimin në mënyrë të konsiderueshme dhe lejon fabrikën e çelëshve HPL të rikonfigurojë vijat e prodhimit për madhësi të ndryshme çelëshish, konfigurime ose kombinime ngjyrash pa nevojë për ripërshtatje të plotë të pajisjeve. Për porositë me sasi të mëdha që përfshijnë variante të ndryshme çelëshish, kjo fleksibilitet është një avantazh operacional i madh.
Integrimi i harduerit në një fabrikë kabinash HPL përfshin montimin e bishtave, mekanizmave të mbylljes, slotave për ventilim, sistemeve të numërimit dhe krokodilave ose aksesorëve sipas specifikimeve të blerësit. Një fabrikë profesionale kabinash HPL do të sigurojë harduer të qëndrueshëm dhe rezistent ndaj korrozionit nga furnitorë të verifikuar dhe do të testojë secilin mekanizëm mbyllësi për qëndrueshmëri ciklike para se ta miratoshë për përdorim në prodhim. Blersit me sasi të mëdha duhet të kërkojnë një fletë specifikimesh hardueri dhe të pyesin për vlerën e qëndrueshmërisë ciklike të bishtave dhe kyçjeve, që të sigurohen se kabinat e përfunduara do të mbajnë modelin e përdorimit ditore të ambientit të parashikuar.
Protokollet e Inspeksioneve të Cilësisë
Një fabrikë e besueshme e armaturave HPL zbaton inspektime cilësie me shumë faza, në vend që të mbështetet vetëm në një kontroll final para dërgimit. Inspeksionet në linjë kryhen në fazat e prerjes, të ngjyrosjes së skajeve dhe të montimit. Inspeksioni final në fabrikën e armaturave HPL përfshin zakonisht kontrollin e përshtatjes së derës, funksionit të mbylljes, përshtatshmërisë së përfundimit sipërfaqësor, saktësisë dimensionale dhe plotësisë së armaturave. Për porositë e mëdha me sasi të larta, fabrika e armaturave HPL mund të kryejë një inspeksion para dërgimit në bashkëpunim me një agjenci të jashtme të kontrollit të cilësisë. Blersit duhet të kërkojnë nga fabrika e armaturave HPL regjistrimet e saj të inspektimeve dhe standardet e saj të limitit të pranueshëm të cilësisë para fillimit të prodhimit.
Logjistika e Porosive të Mëdha dhe Planifikimi i Kohës së Dërgimit në një Fabrikë Armaturash HPL
Planifikimi i Prodhimit për Porositë me Vëllim të Lartë
Një fabrikë e sigurimeve HPL me përvojë do t’i ofrojë blerësit një plan prodhimi që e ndan porosinë masive në pika të përcaktuara, duke përfshirë konfirmimin e blerjes së materialeve, datën e fillimit të prerjes, përfundimin e montimit, kohëzgjatjen e inspektimit dhe përfundimin e paketimit. Kjo transparencë e planit është e rëndësishme sepse porositë masive për një fabrikë sigurimesh HPL shpesh zhvillohen njëkohësisht me porosi të tjera klientësh, dhe alocimi i kapacitetit duhet të konfirmohet me shkrim. Blerësit duhet të verifikojnë nëse fabrika e sigurimeve HPL ka kapacitet të mjaftueshëm në sipërfaqen e fabrikës dhe inventar të paneleve — përfshirë nivelet e stokut të bordit të grimcave, dru-llojës ose MDF-së — për të plotësuar porosinë brenda kohëzgjatjes së kërkuar pa komprometuar cilësinë.
Kohëzgjatja e prodhimit në një fabrikë HPL për porositë me sasi të mëdha zakonisht varion nga katër deri në dhjetë javë, duke varet nga kompleksiteti i porosisë, sasia, niveli i personalizimit dhe ngarkesa aktuale e prodhimit. Kombinimet e ngjyrave të personalizuara, sistemet e veçanta të kyçjes, materiali bazë i bërë jashtë standardeve ose shtypjet e panelit me emrin e markës shton kohën e ciklit të prodhimit në fabrikën HPL. Blersit duhet të marrin parasysh kohën e transportit, procedurat e qarkullimit doganor dhe gatishmërinë e vendit kur llogarisin kohëzgjatjen totale të projektit, duke filluar nga data e konfirmimit të porosisë në fabrikën HPL.
Paketimi, palletizimi dhe përgatitja për dërgim
Paketimi i duhur është një aspekt kritik, por shpesh nënshfrytëzuar, i porosive nga një fabrikë HPL locker në masë të madhe. Panelët dhe njësitë e montuara që dalin nga një fabrikë HPL locker duhet të jenë të mbështjellur me shumë ose mbështjellës me flluska, të mbrojtura në kornizat dhe të ngarkuar në palete në një konfigurim që parandalon zhvendosjen gjatë transportit detor ose rrugor. Një fabrikë HPL locker e përgjegjshme do të etiketojë secilën kastë me kode artikujsh, numra konfigurimi dhe tregues të sekuencës së montimit për të thjeshtuar zbardhjen dhe montimin në vend. Blersit që bëjnë porosi me sasi të mëdha duhet të shqyrtojnë formatin e listës së paketimit të fabrikës HPL locker para dërgesës për të siguruar që ai përshtatet me nevojat e tyre për menaxhimin e inventarit dhe të montimit.
Pyetje të shpeshta
Cila është sasia minimale e porosisë që një fabrikë tipike HPL locker pranon për porositë me sasi të mëdha?
Shumica e fabrikave të kabineteve HPL vepron me një sasi minimale të porosisë në intervalin 50–200 njësi për nivelet e çmimit masiv, megjithatë kjo varion sipas prodhuesit. Blersit duhet të diskutojnë direkt me fabrikën e kabineteve HPL për kufijtë specifikë të vëllimit, që të kuptojnë ndarjet e çmimit, implikimet e kohës së udhëzimit dhe çdo kërkesë personalizimi që lidhet me madhësinë e porosisë.
A mund të prodhojë një fabrikë kabineti HPL madhësi dhe ngjyra të personalizuara për porositë e mëdha?
Po, një fabrikë HPL e pajisur mirë zakonisht mund të plotësojë kërkesat për dimensione të personalizuara të panelit, zgjedhje të materialit bazë (tavani prej copash druri, dru i shkëputur ose MDF), ngjyra nga katalogu standard i laminatit HPL dhe shtypje të sipërfaqeve me emrin e markës për porositë me sasi të mëdha. Kërkesat e personalizimit duhet të paraqiten herët në procesin e porosimit, që fabrika HPL të mund të sigurojë panelët e duhur dhe të përshtatë planin e prodhimit në përputhje me këto kërkesa.
Si duhet të verifikojnë blersit standardet e cilësisë të një fabrike kabineti HPL para se të vendosin një porosi masive?
Blerësit duhet të kërkojnë mostra fizike, të shqyrtojnë dokumentet e sertifikimit si standardet ISO ose standardet specifike për produktin, të kërkojnë referenca të porosive të mëdha të kaluara dhe, idealisht, të kryejnë ose të angajojnë një auditim fabrikë. Një fabrikë transparente e kutive HPL do të mbështesë këtë proces verifikimi dhe do të ofrojë regjistrime të kontrollit të cilësisë, fletëspecifikime materiale dhe raporte testimi në kërkesë.


