 EN


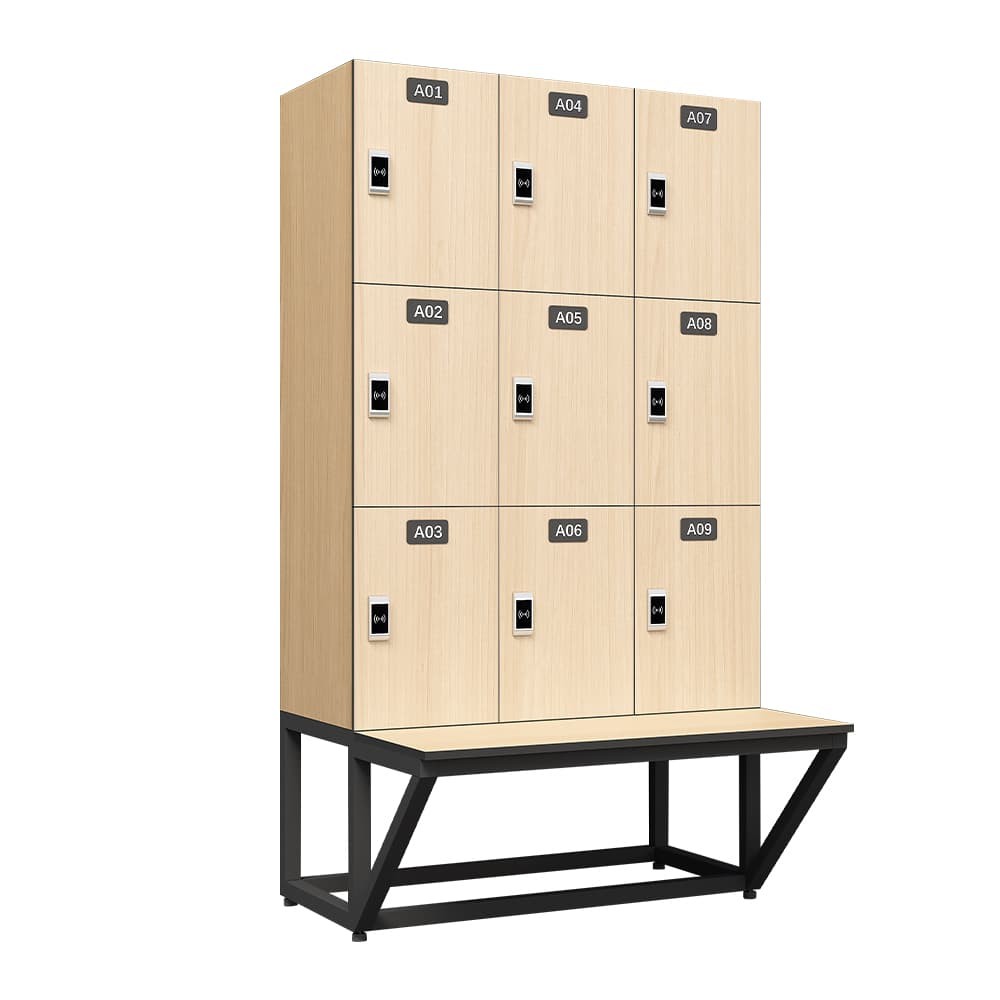
När en inköpsansvarig eller anläggningsplanerare placerar en storskalig order på förvaringslösningar kan förståelsen för hur en HPL-lockerfabrik faktiskt fungerar göra skillnaden mellan en smärtfri leverans och ett kostsamt inköpsfel. High Pressure Laminate-skåp (HPL-skåp) specificeras allt oftare för gym, skolor, kontor och idrottsanläggningar tack vare deras motståndskraft mot fukt, hållbarhet och ren estetik. Innan man begär en storpartiorder får köpare stora fördelar av att känna till vad som sker inne i en HPL-skåpfabrik – från råmaterialinsamling till slutlig leverans. 
En anslagen HPL-lockerfabrik är inte bara en monteringshall. Det är en strukturerad tillverkningsmiljö där val av plåtmaterial, skärningsprecision, kantbearbetning, integrering av hårdvara och ytfinishkvalitet alla hanteras genom definierade produktionssteg. För köpare av stora kvantiteter påverkar varje av dessa steg direkt leveranstiden, enhetskonsekvensen och den långsiktiga produktprestandan. I den här artikeln går vi igenom de centrala driftsområdena i en HPL-skåpsfabrik och förklarar vad köpare av stora kvantiteter bör leta efter, fråga om och utvärdera innan de undertecknar ett inköpsavtal.
Råmaterial och panelbearbetning i en HPL-skåpsfabrik
Hur HPL-paneler väljs ut och förbereds
Varje HPL-skåpsfabrik inleder sin produktionscykel med inköp och inspektion av HPL-paneler. Dessa paneler tillverkas under hög värme och tryck med hjälp av hartsimpregnerade kraftpapperslager, toppade med ett dekorativt yt-lager, vilket ger det färdiga skåpet dess karakteristiska hårdhet samt motstånd mot repor, stötar och fukt. Under laminatytan bestämmer panelens kärnmaterial – vanligtvis spånplatta, plywood eller medium-density fiberboard (MDF) – mycket av enhetens vikt, skruvhållfasthet och allmänna styvhet. En kvalitetsinriktad HPL-skåpsfabrik specificerar paneltjocklek, ytgrad, kärnmaterial och laminatklass innan någon skärning påbörjas. För partistora beställningar är denna materialkonsistens i första hand avgörande, eftersom måttvariationer på panelnivå direkt överför sig till monteringsproblem rörande passform och ytkvalitet.
När panelerna anländer till HPL-lockerfabriken lagras de under kontrollerade förhållanden för att förhindra deformation eller fuktupptagning innan bearbetning. Datorstyrda skärmaskiner, ofta CNC-fräsar eller panelsågar, används sedan för att skära panelerna till exakta mått enligt orderuppgifterna. HPL-lockerfabriken använder digitala skärfiler för att säkerställa upprepelighet vid tillverkning av hundratals eller tusentals identiska enheter. För beställningar i stora volymer är detta CNC-baserade tillvägagångssätt avgörande, eftersom manuell skärning introducerar mänskliga fel som förstärks i storskalig produktion.
Kantlistning och ytbearbetning
Efter skärning genomgår varje platta som bearbetas på en HPL-lockerfabrik kantbeklädnad, en process där matchande eller kontrasterande ABS- eller PVC-kantmaterial termiskt fästs vid de exponerade plattkanterna. Detta skyddar kärnan av spånplatta, plywood eller MDF mot fuktinträngning vid de mest sårbara ställena på lockerplattan och bidrar avsevärt till den färdiga enhetens livslängd. En välutrustad HPL-lockerfabrik använder automatiserade kantbeklädnadsmaskiner som är kalibrerade för att applicera en konsekvent limmängd samt trimma kanterna jämnt utan sprickor eller lyft. Köpare som placerar massbeställningar bör begära provplattor för att undersöka kvaliteten på kanterna innan de godkänner en full produktionsserie på HPL-lockerfabriken.
Monteringsarbetsflöde och kvalitetskontroll inom en HPL-lockerfabrik
Modulär montering och integrering av hårdvara
Monteringsgolvet i en HPL-skåpsfabrik är där enskilda paneler omvandlas till kompletta skåpenheter. De flesta moderna HPL-skåpsfabriker använder en modulär monteringsmetod där sidopaneler, hyllor, dörrramar och baksidopaneler kopplas samman med kamlock, spikar eller dolda fästmedel. Denna modulära metod accelererar produktionen avsevärt och gör det möjligt för HPL-skåpsfabriken att omdesigna produktionslinjer för olika skåpstörningar, konfigurationer eller färgkombinationer utan att behöva omkonstruera hela anläggningen. För stora ordrar som omfattar flera skåpsvarianter är denna flexibilitet en betydande operativ fördel.
Hårdvaruintegration på en HPL-lockerfabrik inkluderar montering av gångjärn, låsmekanismer, ventilationsöppningar, numreringssystem samt krokar för kläder eller andra tillbehör enligt köparens specifikationer. En professionell HPL-lockerfabrik skaffar slitstark, korrosionsbeständig hårdvara från verifierade leverantörer och testar varje låsmekanism för cykeltålighet innan den godkänns för användning i produktionen. Köpare som beställer i stora kvantiteter bör begära en hårdvaruspecifikationsblankett och ta reda på cykeltålighetsbetyget för gångjärn och lås för att säkerställa att de färdiga lockerna tål de dagliga användningsmönstren i den avsedda miljön.
Kvalitetskontrollprotokoll
En trovärdig HPL-skåpsfabrik tillämpar flerstegs kvalitetskontroll istället för att enbart förlita sig på en slutlig kontroll innan leverans. Kontroll sker i produktionen vid snittning, kantapplikation och monteringsstegen. Den slutliga kontrollen på HPL-skåpsfabriken innefattar vanligtvis granskning av dörrjustering, låsfunktion, ytytaens enhetlighet, målnoggrannhet och fullständighet hos hårdvaran. För stora partibeställningar kan HPL-skåpsfabriken utföra en förleveranskontroll i samarbete med en oberoende kvalitetskontrollorganisation. Köpare bör be HPL-skåpsfabriken om dess kontrollprotokoll och godkända kvalitetsgränser innan produktionen påbörjas.
Logistik och ledtidplanering för partibeställningar på en HPL-skåpsfabrik
Produktionsplanering för beställningar i stora volymer
En erfaren HPL-skåpsfabrik kommer att tillhandahålla köpare med en produktionsplan som delar upp storskaliga beställningar i definierade milstolpar, inklusive bekräftelse av materialinköp, startdatum för skärning, färdigställande av montering, inspektionsfönster och färdigställande av förpackning. Denna transparens i planeringen är viktig eftersom storskaliga beställningar hos en HPL-skåpsfabrik ofta körs parallellt med andra kundbeställningar, och kapacitetsallokering måste överenskommats skriftligen. Köpare bör bekräfta om HPL-skåpsfabriken har tillräcklig produktionsyta och panellager – inklusive lagerhållning av partikelskiva, plywood eller MDF-underlag – för att fullgöra beställningen inom den krävda tidsramen utan att påverka kvaliteten.
Ledtider vid en HPL-lockerfabrik för partiförda beställningar ligger vanligtvis mellan fyra och tio veckor, beroende på beställningens komplexitet, kvantitet, anpassningsnivå och aktuell produktionsbelastning. Anpassade färgkombinationer, speciallåssystem, icke-standard kärnmaterial eller märkesmärkta paneltryck förlänger produktionscykeln vid en HPL-lockerfabrik. Köpare bör ta hänsyn till fraktid, tullklarering och färdigställning av installationsplatsen när de beräknar totala projektfristerna från orderbekräftelsedatumet hos en HPL-lockerfabrik.
Förpackning, pallisering och förberedelse inför frakt
Rätt förpackning är en avgörande men ofta underskattad aspekt vid beställning av HPL-skåp från en fabrik i stora kvantiteter. Paneler och monterade enheter som lämnar en HPL-skåpsfabrik bör omges av skum eller bubbelplast, ha hörnskydd och lastas på pallar i en konfiguration som förhindrar förskjutning under sjö- eller vägtransport. En ansvarsfull HPL-skåpsfabrik kommer att märka varje kartong med artikelkoder, konfigurationsnummer och indikationer på monteringsordning för att förenkla uppackning och montering på plats. Köpare som placerar massbeställningar bör granska förpackningslistans format från HPL-skåpsfabriken innan leverans för att säkerställa att det stämmer överens med deras lager- och installationsarbetsflödesbehov.
Vanliga frågor
Vilken minsta beställningskvantitet accepterar en typisk HPL-skåpsfabrik för massbeställningar?
De flesta anläggningar som drivs som en HPL-skåpsfabrik sätter ett minimibeställningskvantitet i intervallet 50–200 enheter för volymrabatter, även om detta varierar mellan tillverkare. Köpare bör diskutera specifika volymtrösklar direkt med HPL-skåpsfabriken för att förstå prisnivåer, påverkan på ledtid och eventuella anpassningskrav som är kopplade till beställningsstorlek.
Kan en HPL-skåpsfabrik tillverka skåp i anpassade storlekar och färger för stora beställningar?
Ja, en välutrustad HPL-lockerfabrik kan vanligtvis hantera anpassade panelmått, val av kärnmaterial (spånplatta, plywood eller MDF), färgval från standardkataloger för HPL-laminat samt märkesmärkta ytryck för partiförda beställningar. Anpassningsförfrågningar bör lämnas in tidigt i beställningsprocessen så att HPL-lockerfabriken kan skaffa rätt paneler och justera produktionsplaneringen därefter.
Hur ska köpare verifiera kvalitetsstandarderna hos en HPL-skåpsfabrik innan de placerar en partibeställning?
Köpare bör begära fysiska prov, granska certifikatdokument såsom ISO eller produktspecifika standarder, begära referenser från tidigare stora ordrar och helst genomföra eller anlita en fabriksrevision. En transparent HPL-låsboxfabrik kommer att stödja denna verifieringsprocess och tillhandahålla kvalitetskontrollrapporter, materialspecifikationsblad och testrapporter på begäran.


