 EN


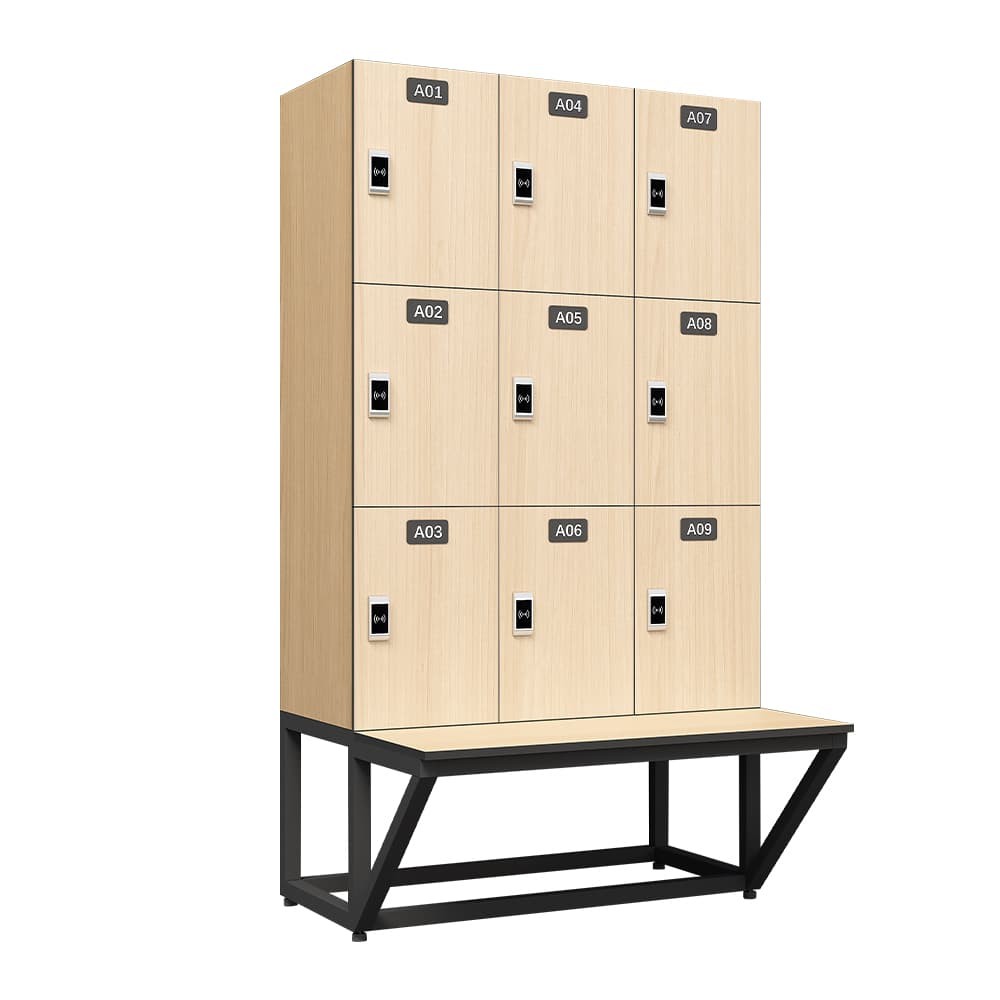
Wanneer 'n verkrygingsbestuurder of fasiliteitsbeplanner 'n grootskaalse bestelling vir stooroplossings plaas, verstaan hoe 'n HPL-klerekfabriek werklike bedrywighede kan die verskil maak tussen 'n gladde aflewering en 'n duur verkryging fout. Hoëdruk-laminaatkaste word toenemend vir gimnasiums, skole, kantore en sportfasiliteite gespesifiseer weens hulle vogbestandheid, duursaamheid en skoon estetika. Voordat kopers 'n grootmaat aankoop onderneem, vind hulle baie baat by die wete wat in 'n HPL-kasfabriek gebeur, van grondstofinname tot die finale versending. 
‘n Geloofwaardige HPL-klerekfabriek is nie bloot 'n monteerderuimte nie. Dit is 'n gestruktureerde vervaardigingsomgewing waar plaatmateriaalkeuse, snyakkuraatheid, randverwerking, hardeware-integrasie en afwerkingskwaliteit almal deur gedefinieerde vervaardigingsfases beheer word. Vir groothandelaars beïnvloed elkeen van hierdie fases direk die lewertermyn, eenheidkonsekwentheid en langtermynprodukprestasie. Hierdie artikel gaan deur die kernbedryfsareas van 'n HPL-kabinetfabriek en verduidelik wat groothandelaars moet soek, vra oor en evalueer voordat hulle 'n koopkontrak onderteken.
Ruwmaterialen en paneelverwerking by 'n HPL-kabinetfabriek
Hoe HPL-panele gekies en voorberei word
Elke HPL-kabinetfabriek begin sy produksieproses met die inkopies en inspeksie van HPL-panele. Hierdie panele word vervaardig onder hoë hitte en druk deur middel van hars-gesaturoerde kraftpapierlae wat bedek is met ’n versierende oppervlaklaag, wat die voltooide kabinet sy kenmerkende hardheid en weerstand teen krabbe, impak en vogtigheid gee. Onder die lamineringoppervlak bepaal die kernsubstrate van die paneel — gewoonlik spaanderpaneel, triplex of medium-digtheid-veselpaneel (MDF) — ’n groot deel van die eenheid se massa, skroefvasheid en algehele styfheid. ’n Gehaltegerigte HPL-kabinetfabriek sal paneeldikte, oppervlakkwaliteit, kernsubstrate en lamineringklas spesifiseer voordat enige snywerk begin. Vir groot bestellings is hierdie konsekwente materiaalgebruik op voorafgaande vlak krities, aangesien afmetingsverskille op paneelvlak direk vertaal na pas- en afwerkingprobleme tydens die samestellingsfase.
Sodra die panele by die HPL-kabinetfabriek aankom, word hulle onder beheerde omstandighede gestoor om vertrekking of vogopname voor verwerking te voorkom. Gerekenariseerde snymasjiene, dikwels CNC-snyers of paneelsaagmasjiene, word dan gebruik om die panele volgens die bestelspesifikasies na presiese afmetings te sny. Die HPL-kabinetfabriek maak staat op digitale snylêers om herhaalbaarheid oor honderde of duisende identiese eenhede te verseker. Vir grootvolumebestellings is hierdie CNC-gebaseerde benadering noodsaaklik omdat handmatige snyding menslike foute inbring wat by skala vergroot word.
Randbandering en Oppervlakafwerking
Na sny, ondergaan elke paneel wat by ’n HPL-kabinetfabriek verwerk word, randafwerking, ’n proses waarby ooreenstemmende of kontrasterende ABS- of PVC-rande termies aan die ontblote paneelrande vasgebind word. Hierdie stap beskerm die spaanderpaneel-, trippelhout- of MDF-kern teen vogtoegang by die mees kwesbare punte van die kabinetpaneel en dra aansienlik by tot die leeftyd van die voltooide eenheid. ’n Goed uitgeruste HPL-kabinetfabriek sal outomatiese randafwerkmasjiene gebruik wat gekalibreer is om ’n konsekwente lymsubstansie toe te pas en rande vlak af te sny sonder openinge of oplysing. Kopers wat groot bestellings plaas, moet monsterpanele versoek om randkwaliteit te ondersoek voordat hulle ’n volledige produksie-opset by die HPL-kabinetfabriek goedkeur.
Monteringswerkvloei en gehaltebeheer binne ’n HPL-kabinetfabriek
Modulêre montering en hardeware-integrasie
Die monteringsvloer van ’n HPL-kabinetfabriek is waar individuele panele volledige kabineteenhede word. Die meeste moderne HPL-kabinetfabriekbedrywighede maak gebruik van ’n modulêre monteringsbenadering waar sypaneel, rakke, deurramme en agterpaneel met kamslotte, dowels of verborge bevestigings verbind word. Hierdie modulêre metode versnel die produksie beduidend en laat toe dat die HPL-kabinetfabriek die produksielyn vir verskillende kabinetgroottes, konfigurasies of kleurkombinasies herkonfigureer sonder om heeltemal nuut te moet toerust. Vir groot bestellings wat verskeie kabinetvariantes insluit, is hierdie aanpasbaarheid ’n groot bedryfsvoordeel.
Hardeware-integrasie by ’n HPL-kabinetfabriek sluit die aanbring van scharniere, slotmeganismes, ventilasiesplegte, nommerstelsels en hanghake of toebehore wat deur die koper gespesifiseer word, in. ’n Professionele HPL-kabinetfabriek sal duursame, korrosiebestande hardeware van geverifieerde verskaffers inkoop en elke slotmeganisme vir siklusduurlikheid toets voordat dit vir gebruik in produksie goedgekeur word. Groothandelaars moet ’n hardewarespesifikasieblad aanvra en navraag doen oor die sikluslewegradering van scharniere en slote om te verseker dat die voltooide kabinette die daaglikse gebruikspatrone van die bedoelde omgewing kan weerstaan.
Kwaliteitsinspeksieprotokolle
‘n Geloofwaardige HPL-kabinetfabriek handhaaf ‘n veeltredefoutbeheerproses eerder as om slegs op ‘n finale kontrole voor versending te vertrou. Tydige inspeksie vind plaas tydens die sny-, randband- en monteringsfases. Die finale inspeksie by die HPL-kabinetfabriek behels gewoonlik die kontrole van deurlyning, sluitfunksie, konsekwentheid van die oppervlakafwerking, dimensionele akkuraatheid en volledigheid van die hardeware. Vir groot groepbestellings kan die HPL-kabinetfabriek ‘n voorversendingsinspeksie uitvoer in samewerking met ‘n derdeparty-kwaliteitsbeheeragentskap. Kopers moet die HPL-kabinetfabriek vra vir sy inspeksierekords en aanvaarbare kwaliteitlimietstandaarde voordat produksie begin.
Groepbestelling-logistiek en lewertyd-beplanning by ‘n HPL-kabinetfabriek
Produksiebeplanning vir grootvolume-bestellings
’n Ervare HPL-kabinetfabriek sal kopers ’n vervaardigingskedule verskaf wat die groot bestelling in gedefinieerde stadiums verdeel, insluitend bevestiging van materiaalinkoop, begin datum vir snywerk, voltooiing van samestelling, inspeksievenster en voltooiing van verpakking. Hierdie deursigtigheid van die skedule is belangrik omdat groot bestellings vir ’n HPL-kabinetfabriek dikwels langs ander kliëntbestellings uitgevoer word, en kapasiteits-toewysing skriftelik ooreengekom moet word. Kopers moet bevestig of die HPL-kabinetfabriek voldoende vloeroppervlakte-kapasiteit en paneelvoorraad het — insluitend voorraadvlakke van spanplaat, trippelhout of MDF-ondergrond — om die bestelling binne die vereiste tydperk te vervul sonder dat gehandhaafde gehalte gekompromitteer word.
Levertye by ’n HPL-kabinetfabriek vir groot bestellings wissel gewoonlik van vier tot tien weke, afhangende van die bestelling se kompleksiteit, hoeveelheid, vlak van aanpassing en huidige produksielading. Aangepaste kleurkombinasies, spesiale sluitstelsels, nie-standaard kernmateriaal of gemerkte paneeldrukwerk verleng die produksiesiklus by ’n HPL-kabinetfabriek. Kopers moet skeepsvervoertyd, douane-klaringsprosesse en gereedheid van die werf in ag neem wanneer hulle die totale projektydperk bereken vanaf die bestelbevestigingsdatum van ’n HPL-kabinetfabriek.
Verpakking, paletisering en voorbereiding vir versending
Behoorlike verpakking is 'n kritieke maar dikwels onderskatte aspek van bestelling by 'n HPL-kabinetfabriek op groot skaal. Panele en saamgestelde eenhede wat 'n HPL-kabinetfabriek verlaat, moet met skum of borrelkussings verpak word, hoekbeskerming hê en op pallets gelaai word in 'n konfigurasie wat verskuiwing tydens see- of padvrag voorkom. 'n Verantwoordelike HPL-kabinetfabriek sal elke karton met artikelkodes, konfigurasienommers en installasievolgorde-aanduiders etiketteer om die ontpakking en samestelling ter plasing te vereenvoudig. Kopers wat groepbestellings plaas, moet die HPL-kabinetfabriek se paklysformaat voor versending noukeurig deurloop om seker te maak dat dit aan hul voorraad- en installasiewerkvloei-behoeftes voldoen.
VEE
Wat is die minimum bestelhoeveelheid wat 'n tipiese HPL-kabinetfabriek vir groepbestellings aanvaar?
Die meeste fasiliteite wat as 'n HPL-kasfabriek bedryf word, stel 'n minimum bestelhoeveelheid in die bereik van 50 tot 200 eenhede vir groepprysvlakke vas, al wissel dit na gelang van die vervaardiger. Kopers moet spesifieke volume-drempels direk met die HPL-kasfabriek bespreek om prysskinkerings, implikasies vir leweringsduur en enige pasgemaakte vereistes wat aan die bestelhoeveelheid verbind is, te verstaan.
Kan 'n HPL-kasfabriek pasgemaakte groottes en kleure vir groot bestellings vervaardig?
Ja, ’n goed uitgeruste HPL-kabinetfabriek kan gewoonlik aangepaste paneeldimensies, keuse van kernmateriaal (deeltjiespaneel, triplex of MDF), kleurkeuses uit standaard HPL-laminaatkatalogusse en gemerkte oppervlakdrukwerk vir groot bestellings akkommodeer. Aanpassingsversoeke moet vroeg in die bestelproses ingedien word sodat die HPL-kabinetfabriek die regte panele kan bekom en die produksieplan ooreenkomstig kan aanpas.
Hoe moet kopers die gehaltestandaarde van 'n HPL-kasfabriek verifieer voordat hulle 'n groepbestelling plaas?
Kopers moet fisiese monsters aanvra, sertifikasiedokumente soos ISO- of produkspesifieke standaarde noukeurig deurloop, na verwysings vir vorige grootbestellings vra en, indien moontlik, ’n fabriekoudit uitvoer of laat uitvoer. ’n Transparante HPL-kabinetfabriek sal hierdie verifikasieproses ondersteun en kwaliteitsbeheerrekords, materiaalspesifikasieblaaie en toetsverslae op versoek verskaf.


