 EN


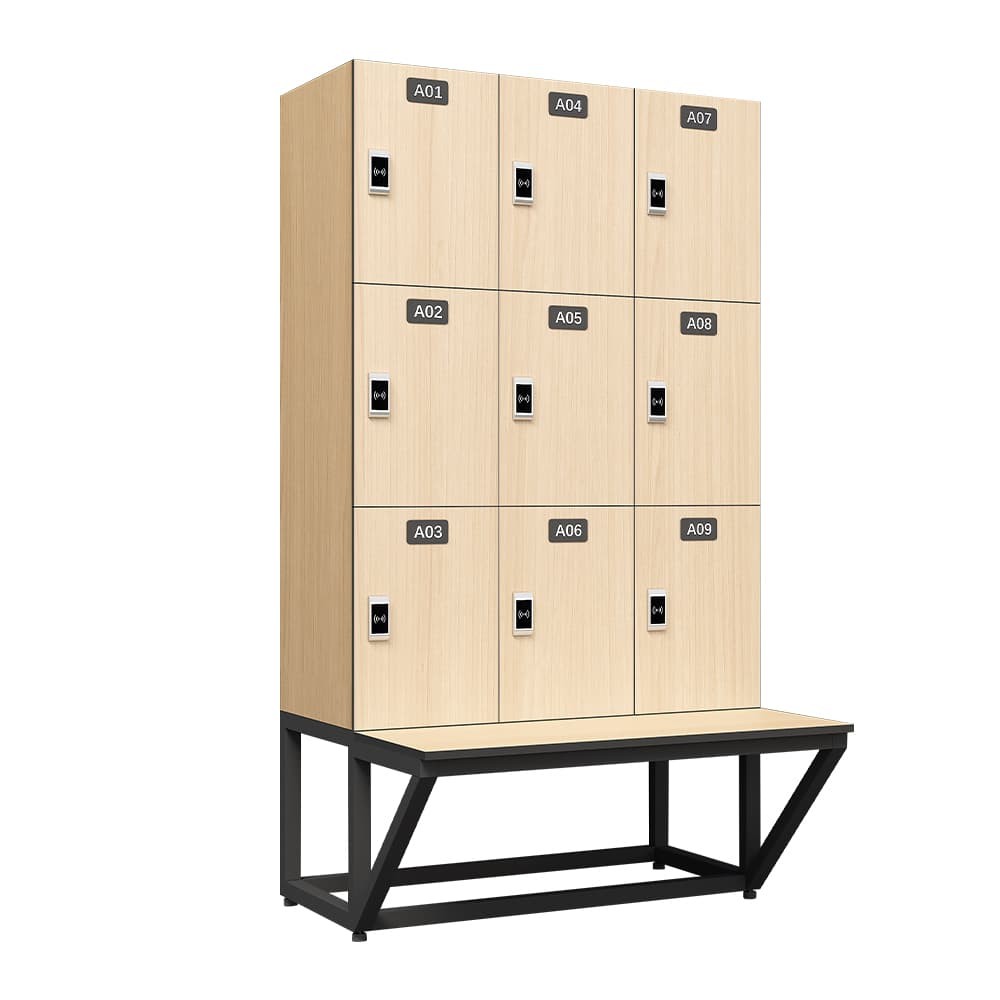
Lorsqu’un responsable des achats ou un planificateur d’installations passe une commande à grande échelle de solutions de rangement, comprendre le fonctionnement d’une Usine de casiers en HPL usine de casiers en stratifié haute pression (HPL) peut faire la différence entre une livraison sans accroc et une erreur coûteuse dans le processus d’approvisionnement. Les casiers en stratifié haute pression sont de plus en plus spécifiés pour les salles de sport, les écoles, les bureaux et les installations sportives en raison de leur résistance à l’humidité, de leur durabilité et de leur apparence épurée. Avant de s’engager dans un achat en gros, les acheteurs tirent un avantage considérable à connaître ce qui se passe à l’intérieur d’une usine de casiers HPL, depuis l’entrée des matières premières jusqu’à l’expédition finale. 
Un fabricant réputé Usine de casiers en HPL n'est pas simplement un atelier de montage. Il s'agit d'un environnement de fabrication structuré dans lequel la sélection des matériaux en tôle, la précision de la découpe, le traitement des bords, l'intégration des composants mécaniques et la qualité de la finition sont tous gérés au travers d'étapes de production définies. Pour les acheteurs en grandes quantités, chacune de ces étapes influence directement les délais de livraison, la cohérence unitaire et les performances à long terme du produit. Cet article passe en revue les principaux domaines opérationnels d'une usine de casiers en stratifié haute pression (HPL) et explique ce que les acheteurs en grandes quantités doivent rechercher, interroger et évaluer avant de signer un accord d'achat.
Matériaux bruts et traitement des panneaux dans une usine de casiers en HPL
Comment les panneaux en HPL sont sélectionnés et préparés
Chaque usine de casiers HPL débute son cycle de production par l’approvisionnement et l’inspection des panneaux HPL. Ces panneaux sont fabriqués sous haute température et forte pression à partir de couches de papier kraft imprégnées de résine, recouvertes d’une couche décorative superficielle, ce qui confère au casier fini sa dureté caractéristique ainsi que sa résistance aux rayures, aux chocs et à l’humidité. Sous la surface stratifiée, le substrat central du panneau — généralement en panneau de particules, en contreplaqué ou en panneau de fibres de moyenne densité (MDF) — détermine en grande partie le poids de l’unité, sa résistance au vissage et sa rigidité globale. Une usine de casiers HPL axée sur la qualité précise l’épaisseur des panneaux, la qualité de la surface, le substrat central et la classe de stratifié avant tout découpage. Pour les commandes en gros, cette cohérence des matériaux en amont est essentielle, car toute variation dimensionnelle au niveau des panneaux se traduit directement par des problèmes d’ajustement et de finition à l’étape d’assemblage.
Une fois que les panneaux arrivent à l’usine de casiers en stratifié haute pression (HPL), ils sont stockés dans des conditions contrôlées afin d’éviter toute déformation ou absorption d’humidité avant leur traitement. Des machines de découpe informatisées, souvent des fraiseuses à commande numérique (CNC) ou des scies à panneaux, sont ensuite utilisées pour couper les panneaux selon des dimensions précises conformément aux spécifications de la commande. L’usine de casiers en HPL s’appuie sur des fichiers numériques de découpe pour garantir la reproductibilité sur des centaines, voire des milliers d’unités identiques. Pour les commandes à grand volume, cette approche basée sur la CNC est indispensable, car la découpe manuelle introduit des erreurs humaines qui s’amplifient à grande échelle.
Finition des chants et des surfaces
Après la découpe, chaque panneau traité dans une usine de casiers en stratifié haute pression (HPL) subit un chantournage, un procédé au cours duquel un chant de ABS ou de PVC, assorti ou contrastant, est fixé thermiquement aux bords exposés du panneau. Cette étape protège le cœur en panneaux de particules, en contreplaqué ou en MDF contre l’intrusion d’humidité aux points les plus vulnérables du panneau de casier et contribue de façon significative à la longévité de l’unité finie. Une usine de casiers en HPL bien équipée utilise des machines automatisées de chantournage calibrées pour appliquer de façon constante la colle et tailler les chants de manière parfaitement affleurante, sans aucun espace ni soulèvement. Les acheteurs passant des commandes en gros doivent demander des échantillons de panneaux afin d’inspecter la qualité des chants avant d’approuver une série complète de production dans l’usine de casiers en HPL.
Flux de montage et contrôle qualité au sein d’une usine de casiers en HPL
Montage modulaire et intégration des composants mécaniques
L’atelier de montage d’une usine de casiers en stratifié haute pression (HPL) est l’endroit où les panneaux individuels deviennent des unités complètes de casiers. La plupart des opérations modernes dans une usine de casiers en HPL utilisent une approche modulaire de montage, dans laquelle les panneaux latéraux, les étagères, les cadres de porte et les panneaux arrière sont assemblés à l’aide de systèmes de verrouillage à came, de goujons ou de fixations dissimulées. Cette méthode modulaire accélère considérablement la production et permet à l’usine de casiers en HPL de reconfigurer ses lignes de production pour différents formats, configurations ou combinaisons de couleurs de casiers, sans avoir besoin de refaire entièrement l’outillage. Pour les commandes en gros impliquant plusieurs variantes de casiers, cette flexibilité constitue un avantage opérationnel majeur.
L’intégration du matériel dans une usine de casiers en HPL comprend la pose des charnières, des mécanismes de verrouillage, des fentes de ventilation, des systèmes de numérotation ainsi que des crochets à manteaux ou autres accessoires, conformément aux spécifications de l’acheteur. Une usine professionnelle de casiers en HPL se procure des composants robustes et résistants à la corrosion auprès de fournisseurs vérifiés, et soumet chaque mécanisme de verrouillage à des essais de durabilité cyclique avant de l’approuver pour une utilisation en production. Les acheteurs en gros doivent demander une fiche technique détaillée des composants et s’enquérir de la classification « cycle-life » des charnières et des serrures afin de garantir que les casiers finis résisteront aux sollicitations quotidiennes liées à leur environnement d’utilisation prévu.
Protocoles d'inspection de la qualité
Une usine crédible de casiers en HPL applique un contrôle qualité à plusieurs étapes, plutôt que de se fier uniquement à une vérification finale avant expédition. Des contrôles en ligne sont effectués aux stades de la découpe, du chantournage et de l’assemblage. L’inspection finale dans l’usine de casiers en HPL porte généralement sur l’alignement des portes, le fonctionnement des systèmes de verrouillage, l’uniformité de la finition de surface, la précision dimensionnelle et la complétude des équipements. Pour les grandes commandes en vrac, l’usine de casiers en HPL peut réaliser une inspection préalable à l’expédition en collaboration avec un organisme tiers de contrôle qualité. Les acheteurs doivent demander à l’usine de casiers en HPL ses registres d’inspections ainsi que ses normes de limite acceptable de qualité avant le début de la production.
Logistique des commandes en vrac et planification des délais de livraison dans une usine de casiers en HPL
Planification de la production pour les commandes à grand volume
Une usine expérimentée de casiers en HPL fournira aux acheteurs un calendrier de production divisant la commande en gros en étapes bien définies, notamment la confirmation de l’approvisionnement en matériaux, la date de début de découpe, l’achèvement de l’assemblage, la période d’inspection et l’achèvement de l’emballage. Cette transparence du calendrier est essentielle, car les commandes en gros passées à une usine de casiers en HPL sont souvent exécutées simultanément avec d’autres commandes clients, et l’attribution des capacités doit faire l’objet d’un accord écrit. Les acheteurs doivent vérifier si l’usine de casiers en HPL dispose d’une capacité suffisante sur le plancher d’usine et d’un stock adéquat de panneaux — y compris les niveaux de stock de panneaux de particules, de contreplaqué ou de MDF — afin de livrer la commande dans les délais requis, sans compromettre la qualité.
Les délais de livraison dans une usine de casiers en stratifié haute pression (HPL) pour les commandes en gros varient généralement de quatre à dix semaines, selon la complexité de la commande, la quantité, le niveau de personnalisation et la charge de production actuelle. Des combinaisons de couleurs personnalisées, des systèmes de verrouillage spéciaux, des substrats centraux non standard ou des impressions de panneaux marquées allongent le cycle de production de l’usine de casiers en HPL. Les acheteurs doivent tenir compte du délai d’expédition, des formalités douanières et de la préparation du site lorsqu’ils calculent les délais globaux du projet à compter de la date de confirmation de la commande auprès de l’usine de casiers en HPL.
Emballage, palettisation et préparation de l’expédition
Un emballage adéquat constitue un aspect essentiel, mais souvent sous-estimé, de la commande d’armoires en stratifié haute pression (HPL) à grande échelle auprès d’une usine spécialisée. Les panneaux et les unités assemblées quittant une usine d’armoires HPL doivent être enveloppés dans du mousse ou du papier bulle, protégés aux angles et chargés sur des palettes selon une configuration empêchant tout déplacement pendant le transport maritime ou routier. Une usine d’armoires HPL responsable étiquette chaque carton avec les codes articles, les numéros de configuration et des indicateurs de séquence d’installation afin de simplifier le déballage et le montage sur site. Les acheteurs passant des commandes en gros doivent examiner au préalable le format de la liste d’emballage fournie par l’usine d’armoires HPL avant expédition, afin de s’assurer qu’elle correspond à leurs besoins en matière de gestion des stocks et de processus d’installation.
FAQ
Quelle est la quantité minimale de commande qu’une usine typique d’armoires HPL accepte pour les commandes en gros ?
La plupart des usines produisant des casiers en stratifié haute pression (HPL) fixent une quantité minimale de commande comprise entre 50 et 200 unités pour bénéficier des tarifs dégressifs applicables aux commandes en gros, bien que ce seuil varie selon le fabricant. Les acheteurs doivent discuter directement avec l’usine de casiers en HPL des seuils de volume spécifiques afin de comprendre les paliers tarifaires, les incidences sur les délais de livraison et les éventuelles exigences de personnalisation liées à la taille de la commande.
Une usine de casiers en HPL peut-elle produire des dimensions et des couleurs personnalisées pour les grandes commandes ?
Oui, une usine de casiers en HPL bien équipée peut généralement prendre en charge des dimensions de panneaux personnalisées, le choix du substrat central (panneau de particules, contreplaqué ou MDF), des teintes sélectionnées dans les catalogues standard de stratifiés HPL, ainsi que des impressions de surface marquées pour les commandes en gros. Les demandes de personnalisation doivent être soumises tôt dans le processus de commande afin que l’usine de casiers en HPL puisse approvisionner les panneaux adéquats et ajuster son planning de production en conséquence.
Comment les acheteurs doivent-ils vérifier les normes de qualité d’une usine de casiers en HPL avant de passer une commande en gros ?
Les acheteurs doivent demander des échantillons physiques, examiner les documents de certification tels que les normes ISO ou les normes spécifiques aux produits, solliciter des références d’anciennes commandes en gros et, idéalement, réaliser ou faire effectuer un audit de l’usine. Une usine transparente de casiers en stratifié haute pression (HPL) soutiendra ce processus de vérification et fournira, sur demande, les registres de contrôle qualité, les fiches techniques des matériaux et les rapports d’essais.


