 EN


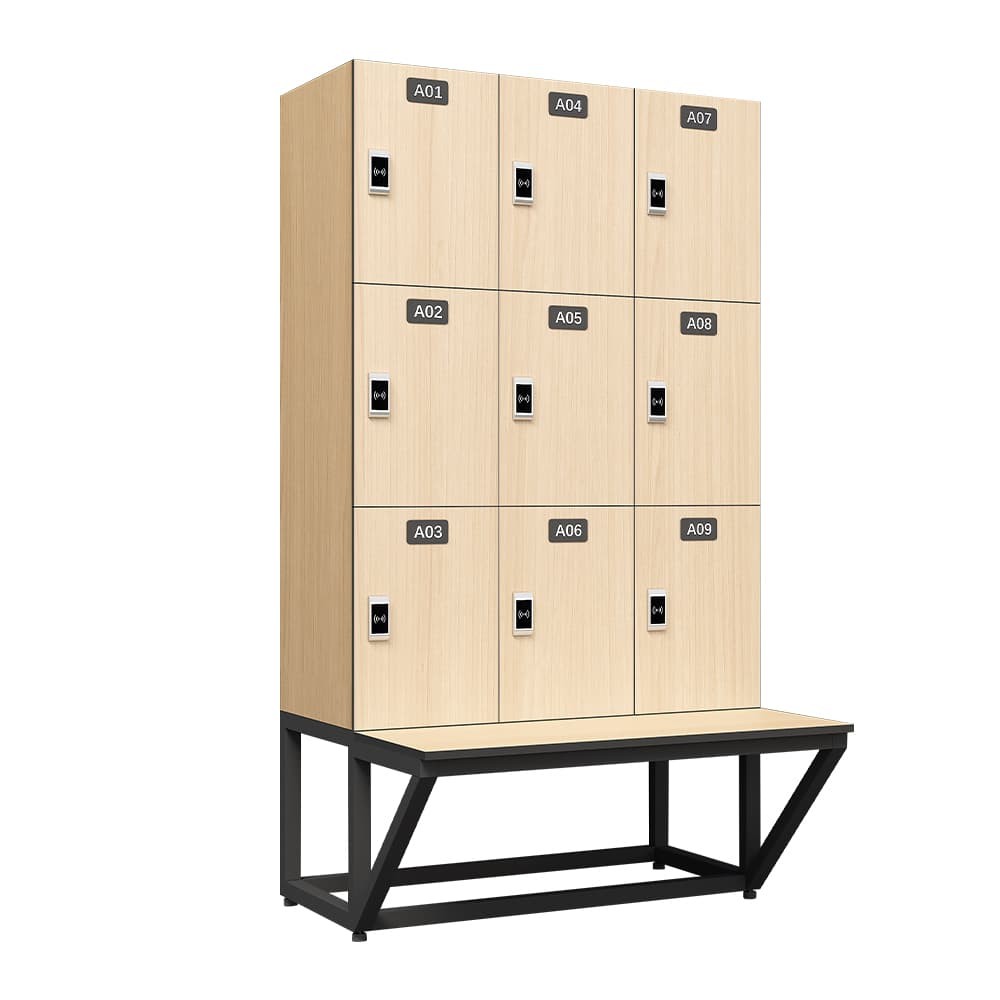
Når en indkøbschef eller facilitetsplanlægger placerer en større ordre på opbevaringsløsninger, kan forståelse af, hvordan en HPL-lockerfabrik rent faktisk fungerer, gøre forskellen mellem en problemfri levering og en kostbar indkøbsfejl. High Pressure Laminate-skabe specificeres i stigende grad til fitnesscentre, skoler, kontorer og idrætsanlæg på grund af deres modstandsdygtighed over for fugt, holdbarhed og ren æstetik. Før man forpligter sig til en stor køb, drager køberne stort fordel af at vide, hvad der foregår inde i en HPL-skabfabrik – fra råmaterialeindtagelsen og helt frem til den endelige afsendelse. 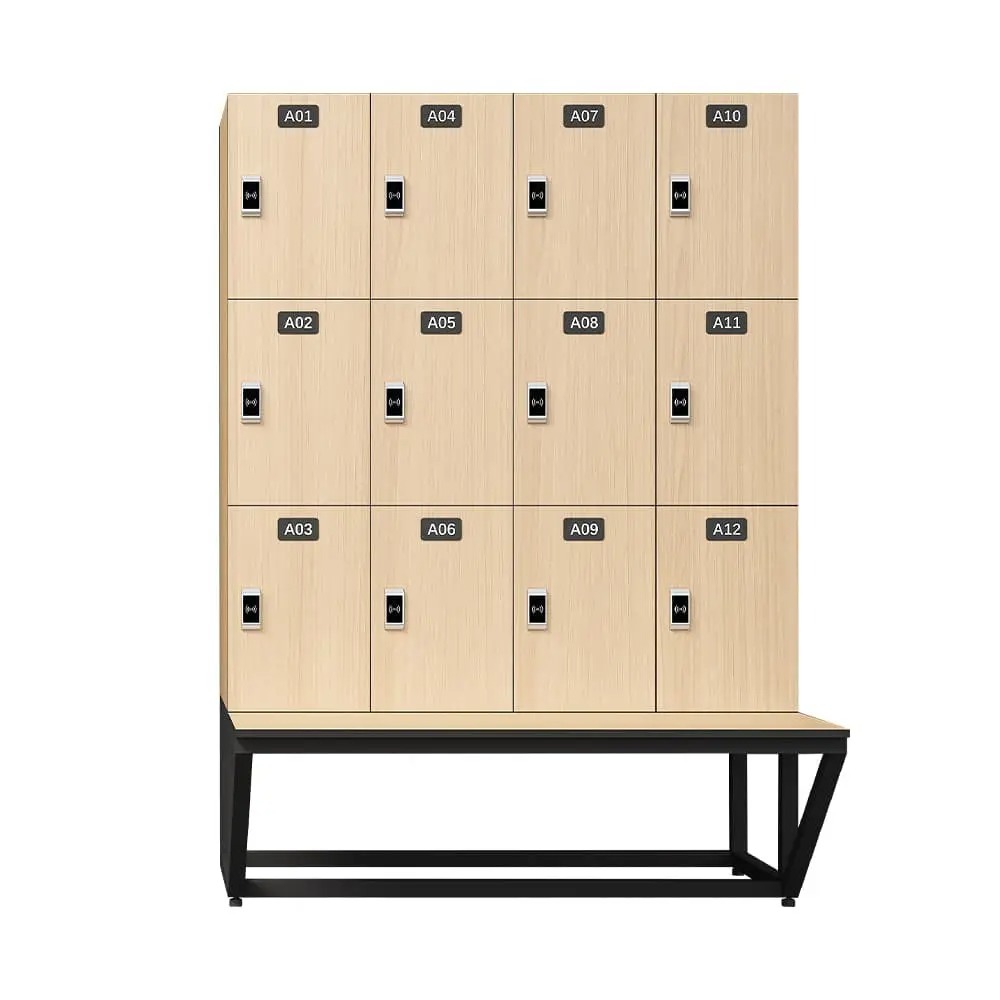
En anerkendt HPL-lockerfabrik er ikke blot en samlehal. Det er en struktureret produktionsmiljø, hvor valg af pladematerialer, præcisionsudskæring, kanlbehandling, integration af hardware og finishkvalitet alle styres gennem definerede produktionsfaser. For købere i større mængder påvirker hver af disse faser direkte leveringstiden, enhedskonsistensen og den langsigtede produktpræstation. I denne artikel gennemgås de centrale driftsområder i en HPL-skabfabrik, og der forklares, hvad købere i større mængder skal kigge efter, spørge om og vurdere, inden de indgår en købsaftale.
Råmaterialer og pladebehandling i en HPL-skabfabrik
Hvordan HPL-plader vælges og forberedes
Hver HPL-skabfabrik starter sin produktionscyklus med indkøb og inspektion af HPL-plader. Disse plader fremstilles under høj varme og tryk ved hjælp af harpikssaturerede kraftpapirlag, der er dækket af et dekorativt overfladelag, hvilket giver det færdige skab dets karakteristiske hårdhed samt modstandsdygtighed mod ridser, stød og fugt. Under laminatoverfladen bestemmer pladens kerneunderlag – typisk spånplade, plywood eller medium-density fiberboard (MDF) – en stor del af enhedens vægt, skru-holdkraft og samlet stivhed. En kvalitetsorienteret HPL-skabfabrik specificerer pladetykkelse, overfladeklasse, kerneunderlag og laminatklasse, inden der foretages nogen skæring. Ved større ordrer er denne konsistens i materialekvalitet på forhånd afgørende, da dimensionelle variationer på pladeniveau direkte fører til monteringsproblemer og dårlig pasform i samlefasen.
Når pladerne ankommer til HPL-skabfabrikken, opbevares de under kontrollerede forhold for at forhindre forvrængning eller fugtoptagelse, inden de behandles. Computerværktøjer til præcisionsudskæring – ofte CNC-fræsere eller panelsave – bruges derefter til at skære pladerne til præcise dimensioner i overensstemmelse med ordrespecifikationerne. HPL-skabfabrikken er afhængig af digitale udstansningsfiler for at sikre gentagelighed på tværs af hundredvis eller tusindvis af identiske enheder. For store ordrer er denne CNC-baserede fremgangsmåde afgørende, da manuel udstansning introducerer menneskelige fejl, som bliver forstørret ved stor skala.
Kantbeklædning og overfladebehandling
Efter udskæring gennemgår hver plade, der behandles på en HPL-lockerfabrik, kantbehandling – en proces, hvor matchende eller kontrasterende ABS- eller PVC-kantprofiler termisk fastgøres til de eksponerede pladekanter. Dette trin beskytter kernen af spånmålsplade, plywood eller MDF mod fugttildrængning på de mest sårbare steder på lockerpladen og bidrager væsentligt til den færdige enheds levetid. En veludstyret HPL-lockerfabrik bruger automatiserede kantbehandlingsmaskiner, der er kalibreret til at anvende en konstant limmængde og trimme kanterne jævnt uden revner eller løftede kanter. Købere, der placerer større ordrer, bør anmode om prøvepaneler for at inspicere kantkvaliteten, inden de godkender en fuld produktionsomgang på HPL-lockerfabrikken.
Montagearbejdsgang og kvalitetskontrol i en HPL-lockerfabrik
Modulær montage og integration af hardware
Montagegulvet på en HPL-skabfabrik er stedet, hvor enkelte paneler bliver til komplette skabenheder. De fleste moderne HPL-skabfabrikker anvender en modulær montageproces, hvor sidepaneler, hyldeplader, dørkarme og bagsider forbindes ved hjælp af kamlåse, træpinde eller skjulte fastgørelser. Denne modulære metode fremskynder produktionen betydeligt og giver HPL-skabfabrikken mulighed for at genkonfigurere produktionslinjerne til forskellige skabstørrelser, konfigurationer eller farvekombinationer uden at skulle omstille værktøjerne fuldstændigt. For store ordrer med flere skabvarianter er denne fleksibilitet en stor operativ fordel.
Hardwareintegration på en HPL-lockerfabrik omfatter montering af hængsler, låsemekanismer, ventilationsåbninger, nummereringssystemer samt frakkehægte eller tilbehør som specificeret af køberen. En professionel HPL-lockerfabrik vil indkøbe holdbart, korrosionsbestandigt hardware fra verificerede leverandører og teste hver låsemekanisme for cyklusstabilitet, inden den godkendes til brug i produktionen. Købere, der køber i større mængder, bør anmode om et hardware-specifikationsskema og spørge om cykluslevetiden for hængsler og låse for at sikre, at de færdige lockere kan klare den daglige brugsintensitet i det tilsigtede miljø.
Kvalitetsinspektionsprotokoller
En troværdig HPL-skabfabrik gennemfører en kvalitetskontrol i flere faser i stedet for at stole udelukkende på en endelig kontrol lige før afsendelse. Kontrol under produktionen finder sted ved skæring, kantering og montering. Den endelige kontrol på HPL-skabfabrikken omfatter typisk kontrol af dørens justering, låsefunktionen, overfladeafslutningens ensartethed, målepræcisionen og komplettheden af beslagene. Ved store seriemængder kan HPL-skabfabrikken foretage en forudgående afsendelseskontrol i samarbejde med en uafhængig kvalitetskontrolorganisation. Køberne bør anmode HPL-skabfabrikken om dennes kontrolprotokoller og acceptable kvalitetsgrænseværdier inden produktionen påbegyndes.
Logistik og levetidsplanlægning for seriemængder hos en HPL-skabfabrik
Produktionsplanlægning for store seriemængder
En erfaren HPL-locker-fabrik vil give køberne en produktionsplan, der opdeler den samlede ordre i definerede milepæle, herunder bekræftelse af materialeindkøb, startdato for udskæring, færdiggørelse af montering, inspektionsperiode og færdiggørelse af emballage. Denne gennemsigtighed i planen er vigtig, fordi store ordrer til en HPL-locker-fabrik ofte kører parallelt med andre kundeordrer, og kapacitetsallokeringen skal aftales skriftligt. Køberne bør bekræfte, om HPL-locker-fabrikken har tilstrækkelig produktionsareal-kapacitet og plade-lager – herunder lagermængder af spånmåtte, plywood eller MDF-underlag – til at udføre ordren inden for den krævede tidsramme uden at kompromittere kvaliteten.
Leveringstider fra en HPL-locker-fabrik for større ordrer ligger typisk mellem fire og ti uger, afhængigt af ordrens kompleksitet, mængde, graden af tilpasning og den aktuelle produktionsbelastning. Tilpassede farvekombinationer, specielle låsesystemer, ikke-standard kernepladematerialer eller mærkeprægede panelprint forlænger produktionscyklussen hos en HPL-locker-fabrik. Købere bør tage fragttid, toldafklaring og klarhed af byggepladsen i betragtning, når de beregner de samlede projekt-tidsrammer fra bekræftelsesdatoen for en ordre fra en HPL-locker-fabrik.
Emballage, palletering og forberedelse til afsendelse
Korrekt emballage er et kritisk, men ofte undervurderet aspekt ved bestilling af HPL-skab fra en fabrik i større mængder. Paneler og monterede enheder, der forlader en HPL-skabfabrik, bør pakkes ind i skum eller bobleplastik, beskyttes i hjørnerne og lastes på paller i en konfiguration, der forhindrer forskydning under hav- eller vejtransport. En ansvarlig HPL-skabfabrik vil mærke hver kasse med varekoder, konfigurationsnumre og indikatorer for monteringsrækkefølge for at forenkle udpakning og montage på stedet. Købere, der placerer større ordrer, bør gennemgå emballagelistens format fra HPL-skabfabrikken før afsendelse for at sikre, at det svarer til deres lager- og installationsarbejdsgang.
Ofte stillede spørgsmål
Hvad er den mindste ordremængde, som en typisk HPL-skabfabrik accepterer for større ordrer?
De fleste faciliteter, der opererer som en HPL-låseboks-fabrik, fastsætter en minimumsordremængde i området 50–200 enheder for at opnå rabatter ved større ordrer, selvom dette varierer fra producent til producent. Købere bør drøfte specifikke volumen-tærskler direkte med HPL-låseboks-fabrikken for at få klarhed over pristilbud, leveringstid og eventuelle krav til tilpasning, der er knyttet til ordrestørrelsen.
Kan en HPL-låseboks-fabrik fremstille tilpassede størrelser og farver til store ordrer?
Ja, en veludstyret HPL-locker-fabrik kan typisk imødekomme brugerdefinerede paneldimensioner, valg af kerneplademateriale (spånmadras, spændtræ eller MDF), farvevalg fra standard-HPL-laminatkataloget samt mærkeprægede overfladeprints for større ordrer. Anmodninger om tilpasning bør indsendes tidligt i bestillingsprocessen, så HPL-locker-fabrikken kan sikre de rigtige paneler og justere produktionsplanlægningen i overensstemmelse hermed.
Hvordan bør købere verificere kvalitetsstandarderne hos en HPL-låseboks-fabrik, inden de afgiver en stor ordre?
Købere bør anmode om fysiske prøver, gennemgå certificeringsdokumenter som ISO eller produktspecifikke standarder, anmode om referencer fra tidligere større ordrer og helst udføre eller udbyde en fabriksrevision. En transparent HPL-skabfabrik vil støtte denne verificeringsproces og fremlægge kvalitetskontrolrapporter, materiale-specifikationsark og testrapporter på anmodning.


