 EN


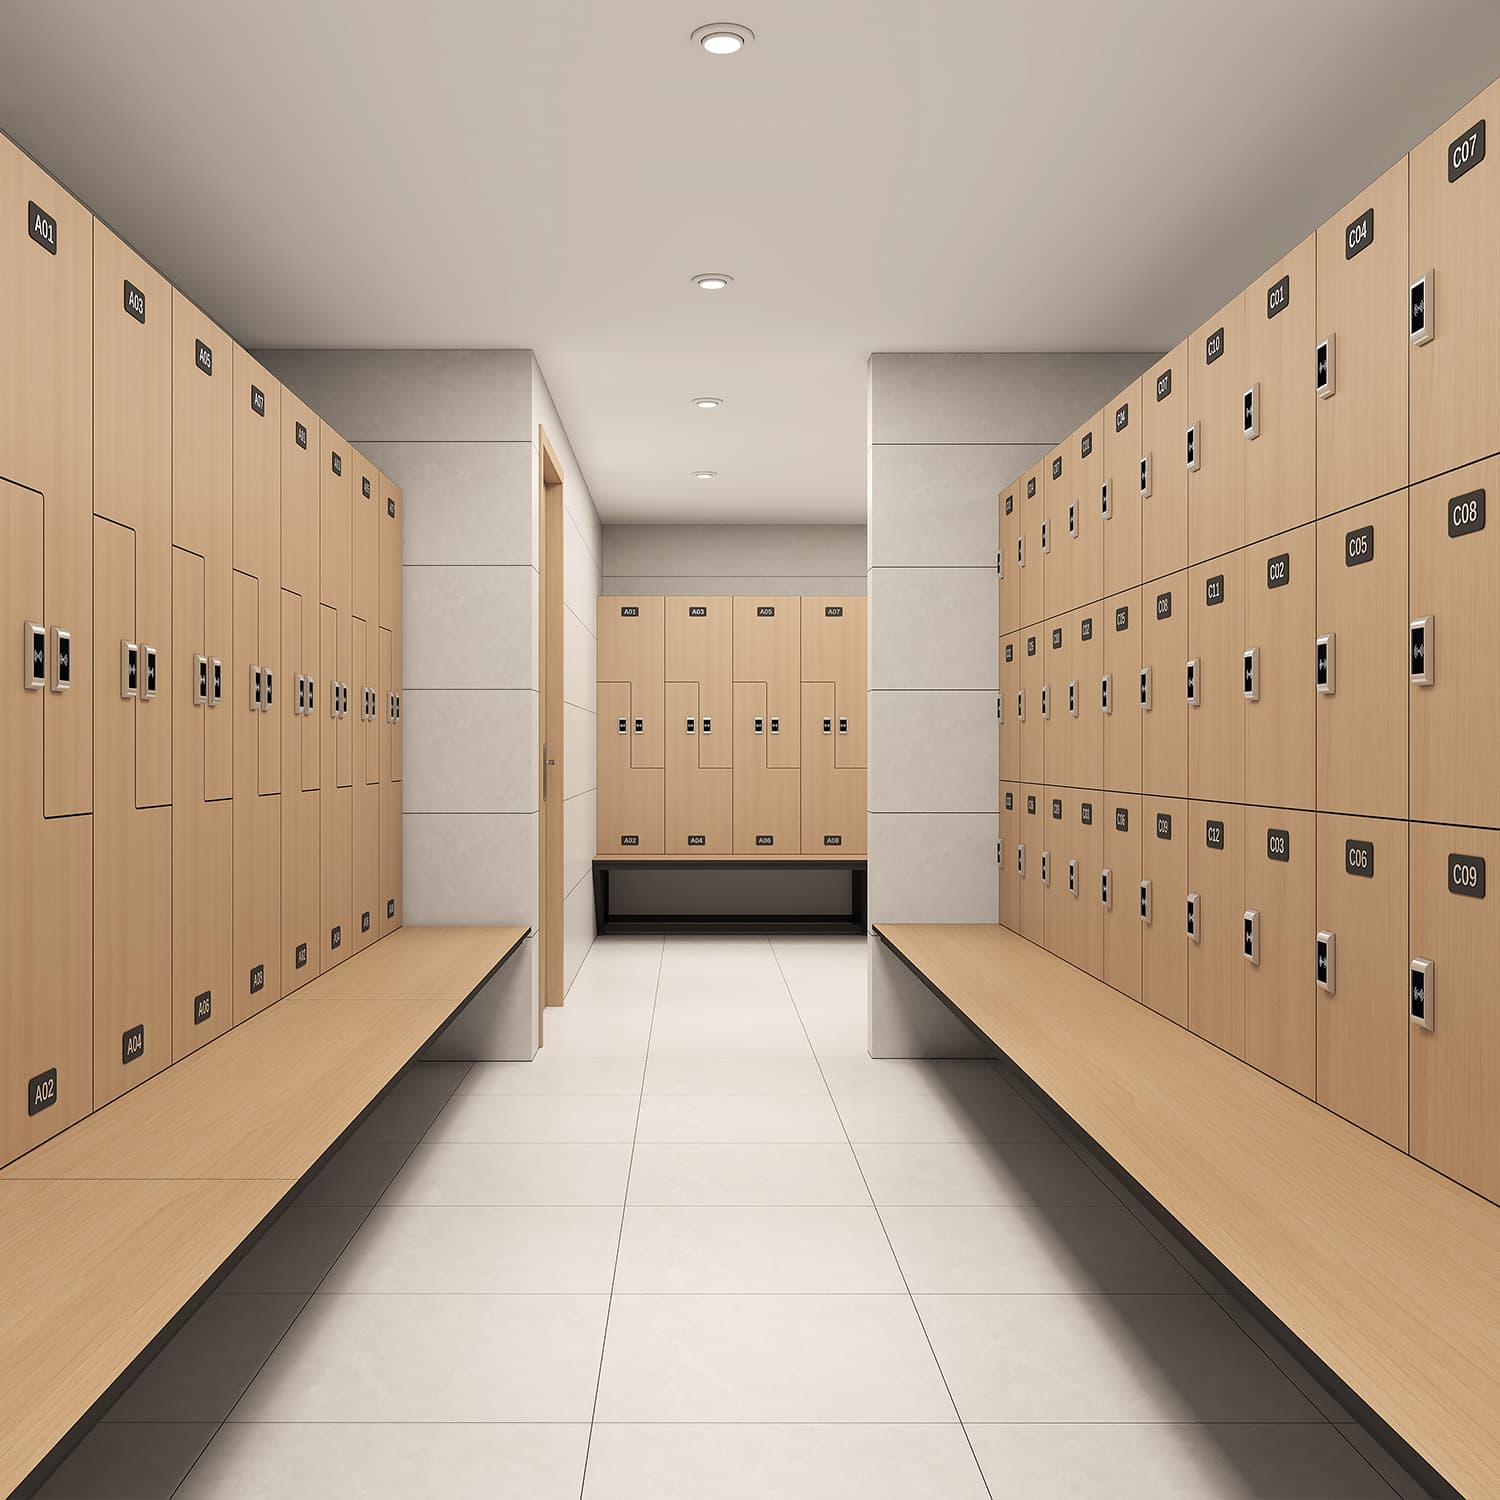
Wanneer 'n projek presisie, duurzaamheid en merkspesifieke ontwerp vereis, word dit noodsaaklik om saam te werk met 'n toegewyde HPL-klerekfabriek word noodsaaklik. 'n HPL-klerekfabriek produseer nie bloot standaard berg-eenhede van 'n vervaardigingslyn nie. Dit werk direk met koopmans, argitekte en fasiliteitsbestuurders saam om klerekstelsels te ontwerp wat presies aan die OEM-spesifikasies voldoen — van paneeldikte en kleurafwerking tot deurkonfigurasie en slotmeganismes. Hierdie vlak van aanpassing is wat 'n ware HPL-klerekfabriek van 'n algemene meubelverskaffer onderskei. 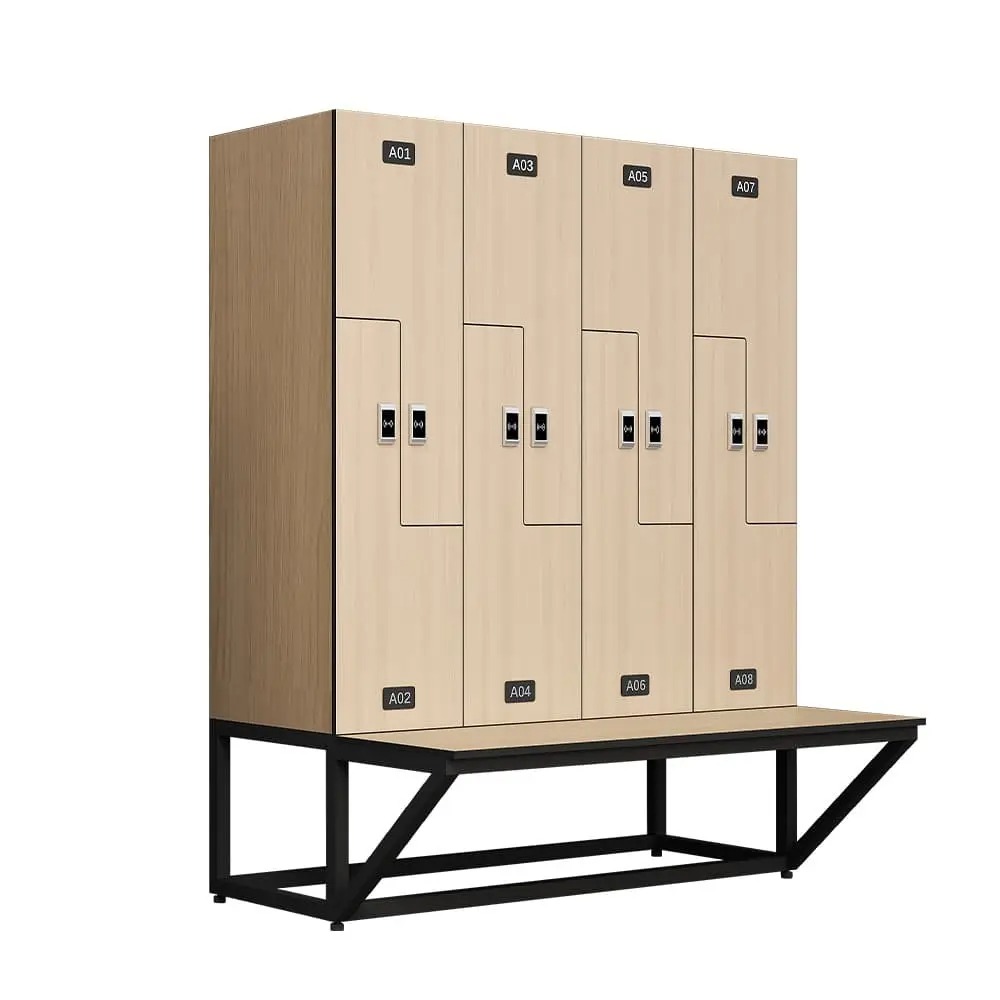
Elke HPL-klerekfabriek werk rondom hoëdruk-laminaat as sy kernoppervlakmateriaal, wat gewaardeer word vir sy weerstand teen vog, impak en daaglikse slyt, wat aan ’n substraatkern van deeltjiebord, trippelhout of mediumdigtheid-vezelbord (MDF) volgens die toepassing geheg is. Of die eindtoepassing ’n sportfasiliteit se kleedkamer, ’n skool se gang of ’n korporatiewe welstandsentrum is, moet die HPL Locker Factory kliëntopsommings na vervaardigbare, kode-nakomende produkte vertaal. ’n Begrip van hoe ’n HPL Locker Factory OEM-spesifikasies benader, help koopmans om slimmer aankoopbesluite te neem en duur hersienings later te vermy.
Wat OEM-aanpassing by 'n HPL-kabinetfabriek beteken
Die definisie van die OEM-omvang in kabinetvervaardiging
OEM, of oorspronklike toerustingvervaardiger, aanpassing by ’n HPL Locker Factory verwys na die proses om kasies volgens ’n kliënt se ontwerpbrief te vervaardig eerder as volgens ’n fabriek se katalogus. Die HPL Locker Factory ontvang afmetings- en ontwerp-tekeninge, afwerking-spesifikasies, hardewarevoorkeure en merkbehoeftes, en ontwikkel dan ’n produksie-klaar oplossing gebaseer op daardie inligting. Dit verskil fundamenteel van die keuse van ’n kas uit ’n brosjure. By ’n HPL Locker Factory word die kliënt se spesifikasie die produkblouprint, en elke verdere vervaardigingsbesluit word daarvan afgelei.
Vir grootskaalse projekte kan die HPL Locker Factory ook help met DFM-, of ontwerp vir vervaardigbaarheid, evaluasies. Dit verseker dat die OEM-spesifikasie doeltreffend vervaardig kan word sonder om strukturele integriteit te kompromitteer. ’n Betroubare HPL Locker Factory sal potensiële toleransieprobleme aanmerk, materiaalvervanging voorstel waar nodig — soos byvoorbeeld plyhout eerder as spanplaat vir hoër-belastingtoepassings aanbeveel — en fisiese monsters verskaf voordat volledige produksie begin. Hierdie samewerkende proses is wat OEM-aankope van ’n HPL Locker Factory sy waarde gee.
Belangrike spesifikasieparameters wat die fabriek hanteer
’n HPL-kabinetfabriek bestuur gewoonlik ’n wye reeks aangepaste parameters. Paneeldikte is ’n grondslagkeuse, met die meeste fabrieke wat saamgestelde laminateraamwerk van 12 mm tot 20 mm aanbied, afhangende van die lasdra-vermoë, en ’n ooreenstemmende keuse van spaanderpaneel, triplex of MDF as die kernbasis. Kleur en tekstuur word uit laminatervervaardiger-versamelings gekies, en ’n HPL-kabinetfabriek met sterk verskafferverhoudings kan toegang verkry tot ’n breër kleurskala. Deurstyls, insluitend volle deure, halfdeure en trapvormige konfigurasies, val almal binne die bereik van ’n ervare HPL-kabinetfabriek. Ventilasiesplyt-patrone, interne rakplasing en jasspeldposisie kan elk volgens die OEM-brief aangepas word.
Hoe ’n HPL-kabinetfabriek projekspesifieke vereistes ondersteun
Bedryfstoepeassings wat aangepaste vraag dryf
Die vraag na OEM-aanpassing vanaf ’n HPL-kabinetfabriek word aangewakker deur ’n verskeidenheid eindgebruikomgewings. Gimnasium- en sportfasiliteitbestuurders vereis kabinette wat teen vog en chloorrestante van nabygeleë swembadareas bestand is, wat die vogbestendige eienskappe van ’n HPL-kabinetfabriek se produk veral toepaslik maak. Skole en universiteite het dikwels kabinette nodig wat vir spesifieke gangbreedtes ontwerp is, wat vereis dat die HPL-kabinetfabriek modulêre afmetings moet aanpas sonder om strukturele prestasie te kompromitteer. Korporatiewe kantore en gasheerlikheidsvenuele soek estetiese ooreenstemming met binneontwerpskemas, wat beteken dat die HPL-kabinetfabriek konsekwente kleurbyvoeging en premium oppervlakafwerking moet bied.
Gesondheidsorgfasiliteite verteenwoordig 'n ander groeiende segment vir HPL Locker Factory-produksie. Infeksiebeheervereistes vereis nie-poreuse oppervlaktes en versegelde rande, wat albei deur 'n HPL Locker Factory in standaard OEM-produksielopies ontwerp kan word. Wanneer kliënte besonderhede oor higiënevereistes verskaf, pas die HPL Locker Factory randbedekkingstegnieke en paneelversegelingmetodes dienooreenkoms aan. Hierdie reaktiewe benadering oor verskillende sektore heen is wat die HPL Locker Factory-model so kommersieel lewensvatbaar maak.
Lewertye, Monsters en Produksiemilepale
'n Gestruktureerde HPL-kabinetfabriek sal 'n duidelike vervaardigingstydlyn vir elke OEM-projek uiteenstel. Die aanvanklike ingenieursondersoek by die HPL-kabinetfabriek neem gewoonlik een tot twee weke, waarna monstereenhede vir kliëntgoedkeuring vervaardig word. Sodra die monsters goedgekeur is, beplan die HPL-kabinetfabriek massaproduksie volgens die ooreengekome leweringsvensters. Vir internasionale kopers koördineer die HPL-kabinetfabriek ook uitvoerverpakking, konteinerlaaiplanne en dokumentasie vir douanegoedkeuring. Deurskynende meilepuntkommunikasie is 'n kenmerk van 'n professionele HPL-kabinetfabriek en verminder projekrisiko beduidend.
Die beoordeling van 'n HPL-kabinetfabriek vir OEM-vermoë
Tegniese en gehalte-indikators
Nie elke verskaffer wat homself as ’n HPL-kabinetfabriek benoem nie, besit werklike OEM-vermoë nie. Kopers moet evalueer of die HPL-kabinetfabriek die toepaslike sertifikasies besit, soos ISO-kwaliteitsbestuursstandaarde of nalewing van brand- en veiligheidsvoorskrifte wat in die bestemmingsmark van toepassing is. ’n Bekwaamde HPL-kabinetfabriek sal binne-inhuis CNC-snytoerusting, randbedekkingslyne en monteringsgidsstukke hê wat op nou toleransies gekalibreer is. Dit is ’n redelike stap om ’n fabriekoudit of ’n derdeparty-inspeksieverslag aan te vra wanneer ’n HPL-kabinetfabriek vir ’n hoë-waardige projek gekwalifiseer word.
Materiaalherkoming is 'n ander belangrike aanwyser. 'n Betroubare HPL-kabinetfabriek moet in staat wees om die lamineringgraad, substraatsoort (deeltjiespaneel, trippelpaneel of MDF) en hardeware-spesifikasie wat in enige gegewe vervaardigingsparty gebruik word, te identifiseer. Dit is belangrik vir waarborgbestuur en toekomstige bestelkonsekwentheid. Indien 'n HPL-kabinetfabriek nie materiaaldatasette of partystukke kan verskaf nie, is dit 'n sein dat jy 'n alternatiewe HPL-kabinetfabriek met sterker gehalte-dokumentasiepraktyke moet soek.
Kommunikasie en ontwerpsondersteuning
Benewens masjinerie speel die kommersiële en ontwerpteams van die HPL Locker-fabriek ’n sentrale rol in OEM-sukses. Kopers voordeel deur saam te werk met ’n HPL Locker-fabriek wat ’n toegewyde projekkoördineerder toeken wat beide vervaardigingsbeperkings en kliëntverwagtings verstaan. Trekkingoordrag, spesifikasie-verduideliking en veranderingsbestuur moet almal tydig deur die HPL Locker-fabriek hanteer word. Wanneer die HPL Locker-fabriek pro-aktief potensiële probleme kommunikeer eerder as om te wag tot probleme verswaar word, verbeter die algemene projekresultaat vir alle partye. Sterk kommunikasie op die HPL Locker-fabriekvlak verkort hersieningsiklusse en hou produksie op skedule.
VEE
Watter materiale gebruik ’n HPL Locker-fabriek gewoonlik vir OEM-produksie?
’n HPL-kabinetfabriek gebruik hoofsaaklik hoëdruk-laminaatpaneel, ook bekend as kompak-laminaat, as die oppervlakmateriaal wat aan ’n kernondergrond van spanplaat, trippelhout of mediumdigtheid-vezelplaat (MDF) geheg word. Hierdie laminaatoppervlakke word vervaardig deur verskeie lae harsgeïmpregneerde kraftpapier onder hoë druk en hitte te heg, wat lei tot ’n digte, vogbestand afwerking. Die HPL-kabinetfabriek kies paneeldikte, ondergrondtipe, oppervlaktekstuur en kleur volgens die kliënt se OEM-brief, en pas die panele saam met duursame, korrosiebestande hardeware aan wat vir die toepassingsomgewing geskik is.
Hoe lank neem dit vir ’n HPL-kasfabriek om ’n aangepaste OEM-bestelling te vervul?
Levertye by ’n HPL Locker-fabriek wissel gebaseer op die bestelling se kompleksiteit en volume. ’n Standaard OEM-produksieby ’n HPL Locker-fabriek neem gewoonlik vier tot agt weke vanaf die goedgekeurde monster tot by die voltooide produkte, nie insluitend vervoertyd nie. Meer komplekse konfigurasies wat spesiale laminate, nie-standaard substrate of pasgemaakte hardeware vereis, kan die HPL Locker-fabriek se produksieskedule verleng. Kopers word aanbeveel om tye skriftelik met die HPL Locker-fabriek te bevestig voordat hulle aan installasiedatums vaslê.
Kan 'n HPL Locker-fabriek klein OEM-proefbestellings voor volledige produksie hanteer?
Ja, die meeste gevestigde HPL-kabinetfabriekbedrywighede bied proef- of monsterproduksie-omslae vir OEM-kliënte aan. Hierdie aanvanklike eenhede laat die koper toe om afmetings, afwerkingkwaliteit en hardewareprestasie te verifieer voordat hulle vir volle produksievolumes toegewy word. Die HPL-kabinetfabriek kan ’n hoër koste per eenheid vir proefomslae hef as gevolg van opsteltyd, maar hierdie belegging verminder die risiko van groot-skaal spesifikasiefoute. Dit is ’n aanbevole inkooppraktyk om die HPL-kabinetfabriek se minimum bestellinghoeveelheid vir proef- teenoor massaproduksie vooraf te bevestig.


